Konserwacja liny stalowej sprowadza się do trzech powtarzalnych czynności: oceny stanu liny, oczyszczenia jej ze starego środka smarnego i zanieczyszczeń oraz uzupełnienia środka tak, żeby dotarł do rdzenia, a nie został na powierzchni. Wytyczne producentów lin mówią w tej sprawie jasno: środek uzupełnia się regularnie od początku eksploatacji, zanim pojawią się objawy wyschnięcia i korozji. Poniżej mechanizm zużycia, trzy metody aplikacji środka z ich ograniczeniami oraz kryteria, po których wybiera się metodę do konkretnej instalacji.
Czy linę stalową trzeba smarować, skoro z fabryki przyszła nasmarowana
Trzeba. Środek ma służyć głównie zabezpieczeniu liny na czas przechowywania i transportu. Przed użyciem lina powinna być posmarowana. Dotyczy to również lin ocynkowanych.
Środek smarny pełni w linie trzy funkcje:
- zmniejsza tarcie między drutami i splotkami, które przy każdym zgięciu przesuwają się względem siebie;
- zmniejsza tarcie między liną a krążkiem i bębnem;
- chroni przed korozją.
Wytyczne producentów lin, powołujące się na ISO 4309, zalecają uzupełnianie środka zanim pojawią się oznaki wyschnięcia i korozji. Sucha lina i pierwsze ogniska rdzy to sygnał spóźniony — w tym momencie proces zużycia już trwa.
Dlaczego lina traci nośność od środka, a oględziny z zewnątrz tego nie widzą
Korozja rdzenia jest najgroźniejszą postacią zużycia liny i zwykle nie ujawnia się przy ocenie z zewnątrz. Lina o czystej, równej powierzchni może mieć skorodowany rdzeń i pęknięcia drutów wewnętrznych, których nie widać bez badania magnetycznego.
To jest realny problem konserwatora dźwignic: podpisuje się pod oceną stanu cięgien nośnych i wpisem w dzienniku konserwacji, a najgroźniejszej wady nie ma jak zobaczyć. Stąd waga pytania, gdzie kończy się zasięg środka smarnego. Aplikacja powierzchniowa uszczelnia zewnętrzną warstwę splotek, ale do rdzenia dochodzi w niewielkim stopniu.
Jak czyścić linę stalową i czego przy czyszczeniu nie robić
Czyszczenie poprzedza smarowanie, bo świeży środek nałożony na warstwę starego smaru i pyłu nie wnika w linę. W praktyce stosuje się czyściki i szczotki stalowe, sprężone powietrze oraz oczyszczanie parą. Po oczyszczeniu linę należy osuszyć i nasmarować od razu - lina czysta i sucha jest bardziej narażona na korozję niż przed zabiegiem.
Trzy rzeczy warto przy tym trzymać pod kontrolą:
- Rozpuszczalniki. Środki rozpuszczalnikowe rozcieńczają smar splotek i rdzenia, co prowadzi do wypłukania środka z liny i jej wysuszenia.
- Zgodność środków. Nowy środek musi być zgodny z zaleceniami producenta liny oraz z tym, co już na linie jest. Mieszanie niezgodnych środków kończy się zbrylaniem i utratą przyczepności.
- Miejsce aplikacji. Środek najlepiej podawać tam, gdzie lina gnie się na krążku lub bębnie, bo splotki lekko się rozchylają i penetracja jest większa.
Przy smarowaniu ręcznym czyszczenie i smarowanie są dwiema osobnymi operacjami wykonywanymi po kolei. Natomiast metoda przelotowa pozwala na połączenie czyszczenia oraz smarowania podczas jednego przejścia liny, co znacznie skraca ten proces.
Jakie są metody smarowania lin stalowych
Ręcznie - pędzlem, wałkiem lub rękawicą
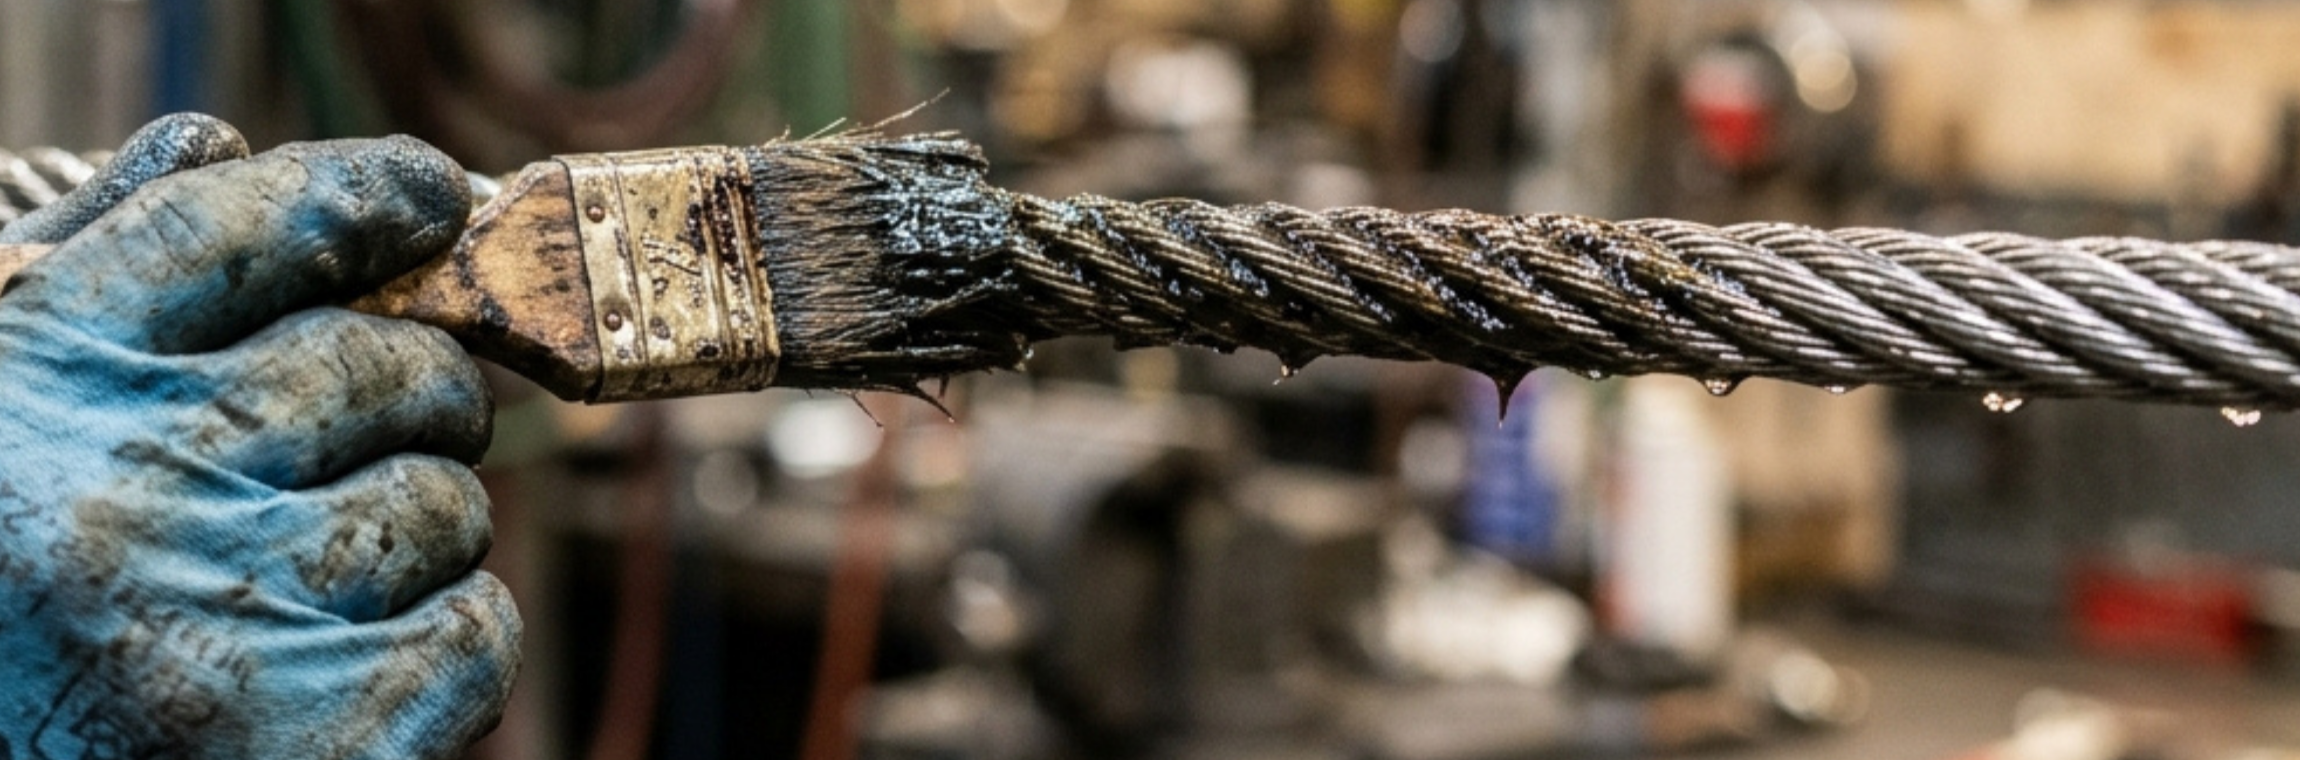
Metoda o najniższym progu wejścia z trzech opisanych. Wymaga wyłącznie smaru i narzędzia, obsługuje każdą lokalizację i konfigurację liny, a wykonujący ma linę przed oczami, więc łączy smarowanie z oględzinami. Środek smarny pokrywa głównie wierzchnią warstwę liny, należy go wcierać, aby dostał się między splotki.
Ograniczenia: jest pracochłonna, a jej wynik zależy od dokładności wykonawcy i jego zmęczenia. Daje przede wszystkim powłokę powierzchniową. Angażuje ręce przy linie w ruchu, często na wysokości. Utrudnia rozliczenie zużycia środka, bo część rozciera się po maszynie i konstrukcji.
Natryskiem
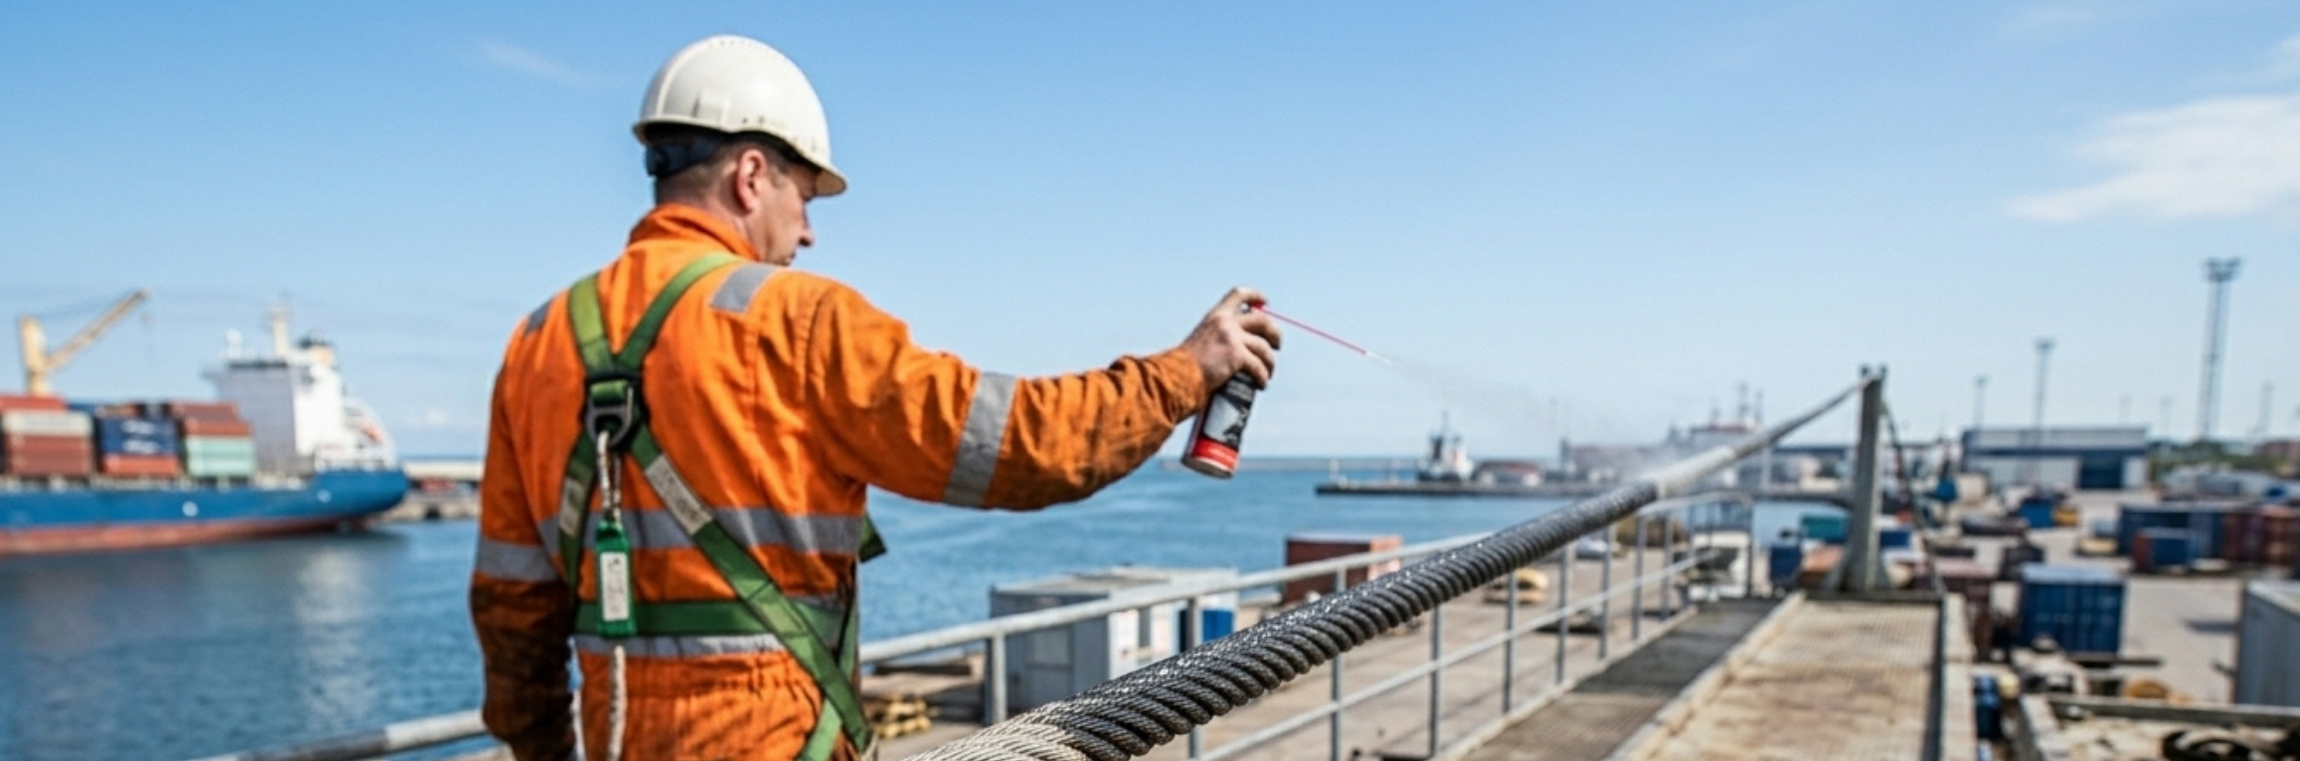
Szybsza od pędzla i sięga do odcinków trudno dostępnych. Przy środkach płynnych daje lepszą penetrację niż aplikacja szmatą.
Ograniczenia: pokrycie jest nierównomierne, z suchymi miejscami, a każdy suchy odcinek staje się miejscem, w którym korozja zaczyna się jako pierwsza. Zużycie środka jest wyższe, część trafia poza linę i zanieczyszcza otoczenie urządzenia. Metoda działa tylko ze środkami płynnymi.
Przelotowo, z aplikacją pod ciśnieniem
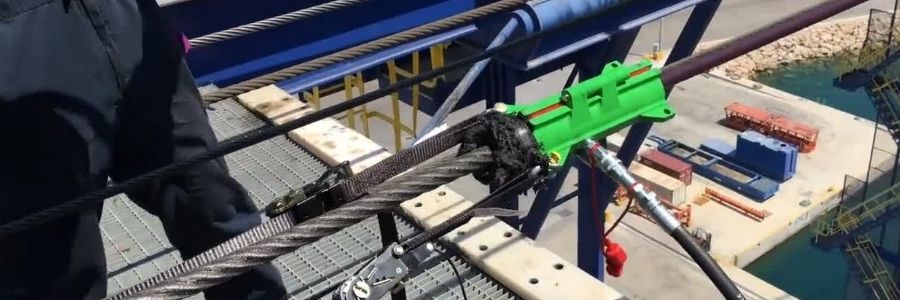
Lina przechodzi przez głowicę z uszczelnieniem dobranym do jej zmierzonej średnicy i konstrukcji. Czyścik usuwa brud i stary środek, a pompa wtłacza świeży pod ciśnieniem do wnętrza liny - w wytycznych producentów lin ta metoda jest opisywana jako dająca największą penetrację, przy ciśnieniu dochodzącym do około 30 bar. Czyszczenie i aplikacja odbywają się w jednym przejściu liny, a operator prowadzi proces z dystansu, bez kontaktu ze smarem i liną w ruchu. Według danych Viper WRL, producenta rozwiązania z naszej oferty, prędkość aplikacji dochodzi do 2000 m liny na godzinę. Dane pochodzą z prób i aplikacji producenta.
Ograniczenia: metoda wymaga miejsca na montaż głowicy i dostępu do odcinka roboczego liny, zasilania (w rozwiązaniach pneumatycznych - sprężonego powietrza) oraz pomiaru rzeczywistej średnicy liny przed doborem uszczelnienia. Wiąże się też z progiem wejścia w sprzęt, którego dwie pozostałe metody nie mają.
Którą metodę wybrać do swojej instalacji
| Kryterium | Ręcznie | Natryskiem | Przelotowo pod ciśnieniem |
|---|---|---|---|
| Zasięg środka | głównie powierzchnia | powierzchnia, nierówno | wnętrze liny, do rdzenia |
| Równomierność | zależna od wykonawcy | pokrycie z lukami | jednakowa na każdym metrze |
| Czyszczenie | osobna operacja | brak | w tym samym przejściu |
| Długość liny na urządzeniu | do kilkudziesięciu metrów | krótkie i średnie odcinki | setki metrów i kilometry |
| Zużycie środka | trudne do przewidzenia | najwyższe | kontrolowane i policzalne |
| Czystość otoczenia | rozcieranie po konstrukcji | zamglenie i nadmiar | aplikacja zamknięta |
| BHP | ręce przy linie w ruchu | ograniczony kontakt | proces prowadzony z dystansu |
| Wymagania po stronie instalacji | brak | źródło ciśnienia dla natrysku | miejsce montażu, dostęp do liny, zasilanie, pomiar średnicy |
| Kiedy wystarcza | krótkie liny, dostęp bez rusztowania, pojedyncze urządzenie | doraźne zabezpieczenie odcinka trudno dostępnego | park urządzeń, długie liny, wymagana powtarzalność i dokumentacja |
Zanim wybierzesz metodę, zebrać warto pięć danych: zmierzoną średnicę liny i jej konstrukcję, długość odcinka roboczego, sposób dostępu do liny, stopień zabrudzenia oraz media dostępne w miejscu pracy urządzenia. Średnica z tabliczki znamionowej nie wystarcza - liny w eksploatacji się rozciągają, a uszczelnienie dobrane po wartości nominalnej nie uszczelni liny zużytej. Należy przy tym pamiętać, że wyciągniecie liny jest jednym z kryteriów zużycia do wymiany liny na nową.
Ile można zaoszczędzić na smarowaniu lin systemem Viper?
Z perspektywy właścicieli oraz serwisów lin kluczowa jest wiedza o tym, ile trwa smarowanie konkretnej liny oraz z jakimi kosztami należy się liczyć przygotowując swój zespół do konserwacji lin. Dlatego też stworzyliśmy specjalny kalkulator porównujący wydajność zestawu Viper Mini MK3 do klasycznego smarowania ręcznego.
Otwórz kalkulator oszczędności przy smarowaniu lin stalowych i przekonaj się na własnych danych, ile możesz zaoszczędzić smaru oraz roboczogodzin swojego zespołu dzięki inwestycji w automatyczne smarowanie lin Viper.
Co zmienia aplikacja pod ciśnieniem - sześć wdrożeń w liczbach
| Aplikacja | Efekt |
|---|---|
| Suwnica chwytakowa w cementowni | liny wymieniane wcześniej co ok. 3 miesiące przepracowały ponad 9 miesięcy bez wymiany — opis wdrożenia |
| Lina w upadowej kopalni, 1600 m, średnica 52 mm | smarowanie skrócone z 24 do 8 roboczogodzin, częstotliwość z 4 do 2 razy w roku, zużycie środka z ok. 800 do ok. 190 kg rocznie — opis wdrożenia |
| Lina wysięgnika dźwigu STS w porcie | czyszczenie i smarowanie w czasie poniżej 1 h zamiast ok. 32 h, ponad 100 roboczogodzin oszczędności, zespół zmniejszony z 4 do 3 osób — opis wdrożenia |
| Liny cumownicze jednostki pływającej | konserwacja z 224 do 28 roboczogodzin na cykl kwartalny, czyli 784 roboczogodziny mniej rocznie na statek — opis wdrożenia |
| Flota dźwigów | obsługa jednej liny skrócona z 8 do 3 godzin — opis wdrożenia |
| Wciągarki na pochylni okrętowej | jeden system obsłużył liny o średnicach 23 i 34 mm na trzech wciągarkach, montaż i uruchomienie wykonał zespół utrzymania ruchu klienta — opis wdrożenia |
Wyniki nie przenoszą się automatycznie. Skala oszczędności czasu rośnie wraz z długością lin i liczbą urządzeń, a przy jednej krótkiej linie z łatwym dostępem różnica wobec pracy ręcznej będzie niewielka. Wydłużenie żywotności zależy od tego, w jakim stanie lina wchodzi w nową rutynę konserwacji - na linie już skorodowanej wewnętrznie smarowanie nie odwróci procesu.
Kiedy smarowanie liny nie jest właściwym ruchem
- Lina kwalifikuje się do utylizacji. Wtedy właściwą decyzją jest wymiana. Uzupełnienie środka poprawi wygląd liny, ale nie przywróci jej nośności.
- Napędy cierne. W urządzeniach, w których przeniesienie napędu opiera się na tarciu liny o koło napędowe, środek nie może pogarszać tej współpracy. Poślizg liny przy rozruchu lub hamowaniu bywa objawem nadmiaru środka. Rodzaj i ilość środka określa tu producent urządzenia.
- Niezgodność ze środkiem już nałożonym. Bez sprawdzenia zgodności lepiej wstrzymać zabieg, niż nałożyć środek, który zbryli się z poprzednim.
- Brak warunków dla metody przelotowej. Bez miejsca na montaż głowicy, dostępu do odcinka roboczego albo zasilania sprężonym powietrzem system pneumatyczny nie ma możliwości przeprowadzenia procesu. Automatyzacja pozostaje wtedy możliwa - dobiera się rozwiązanie o innym napędzie i sposobie montażu.
Podstawowe wytyczne konserwacji lin - jak ułożyć procedury i dokumentację
Zasady oceny, pielęgnacji i wycofywania lin dźwignicowych opisuje ISO 4309:2017. Informacje o użytkowaniu i konserwacji, których producent liny ma dostarczyć wraz z wyrobem, są przedmiotem PN-EN 12385-3. Oba dokumenty warto mieć przy układaniu procedur, bo określają, co podlega ocenie i jakie informacje przysługują użytkownikowi.
Cztery zasady, które z tych źródeł i z praktyki wdrożeń wynikają wprost:
- Smaruj od początku eksploatacji, nie po pierwszym objawie. Uzupełnianie środka po wystąpieniu suchości i korozji jest reakcją na szkodę, która już powstała.
- Częstotliwość ustalaj według warunków pracy. Wpływają na nią warunki atmosferyczne, prędkość liny i rodzaj pracy urządzenia - jedna liczba dla całego parku maszyn nie zadziała.
- Wpisz liny w harmonogram planowanych postojów. Smarowanie wykonywane przy okazji, zależnie od tego, kto ma dyżur, nie daje powtarzalności, którą można się później wykazać.
- Dokumentuj. Czynności konserwacyjne odnotowuje się w dzienniku konserwacji urządzenia; rozporządzenie Ministra Przedsiębiorczości i Technologii z 30 października 2018 r. w sprawie warunków technicznych dozoru technicznego w zakresie eksploatacji, napraw i modernizacji urządzeń transportu bliskiego (Dz.U. z 2018 r. poz. 2176) wymaga wpisu wraz z danymi i numerem zaświadczenia kwalifikacyjnego osoby wykonującej konserwację i dopuszcza prowadzenie dziennika w formie elektronicznej. Stan prawny należy potwierdzić na dzień korzystania z tej informacji.
Powtarzalna, udokumentowana konserwacja ma jeszcze jeden skutek: przy badaniu jest czym poprzeć ocenę stanu liny poza samymi oględzinami.
Czym smarować linę stalową i gdzie szukać rozwiązania
Środki do lin dzielą się z grubsza na dwie grupy. Penetrujące zawierają nośnik, który odparowuje i pozostawia film smarny w rdzeniu i między drutami. Powłokowe wnikają nieznacznie, natomiast uszczelniają powierzchnię liny przed wilgocią i ograniczają zużycie cierne. W praktyce łączy się oba podejścia: penetrujący nasyca rdzeń, powłokowy zabezpiecza zewnętrzną warstwę. Do pracy nad wodą i gruntem dostępne są warianty o zmniejszonym wpływie na środowisko. Na pochylni okrętowej dobrano środek powłokowy klasy NLGI 1 ze względu na odporność na wodę i przyczepność. Doborowi środka poświęciliśmy osobny artykuł.
UCS-TECH, jeden z działów HENNLICH, dobiera i dostarcza zarówno systemy smarowania lin stalowych, jak i środki smarne.
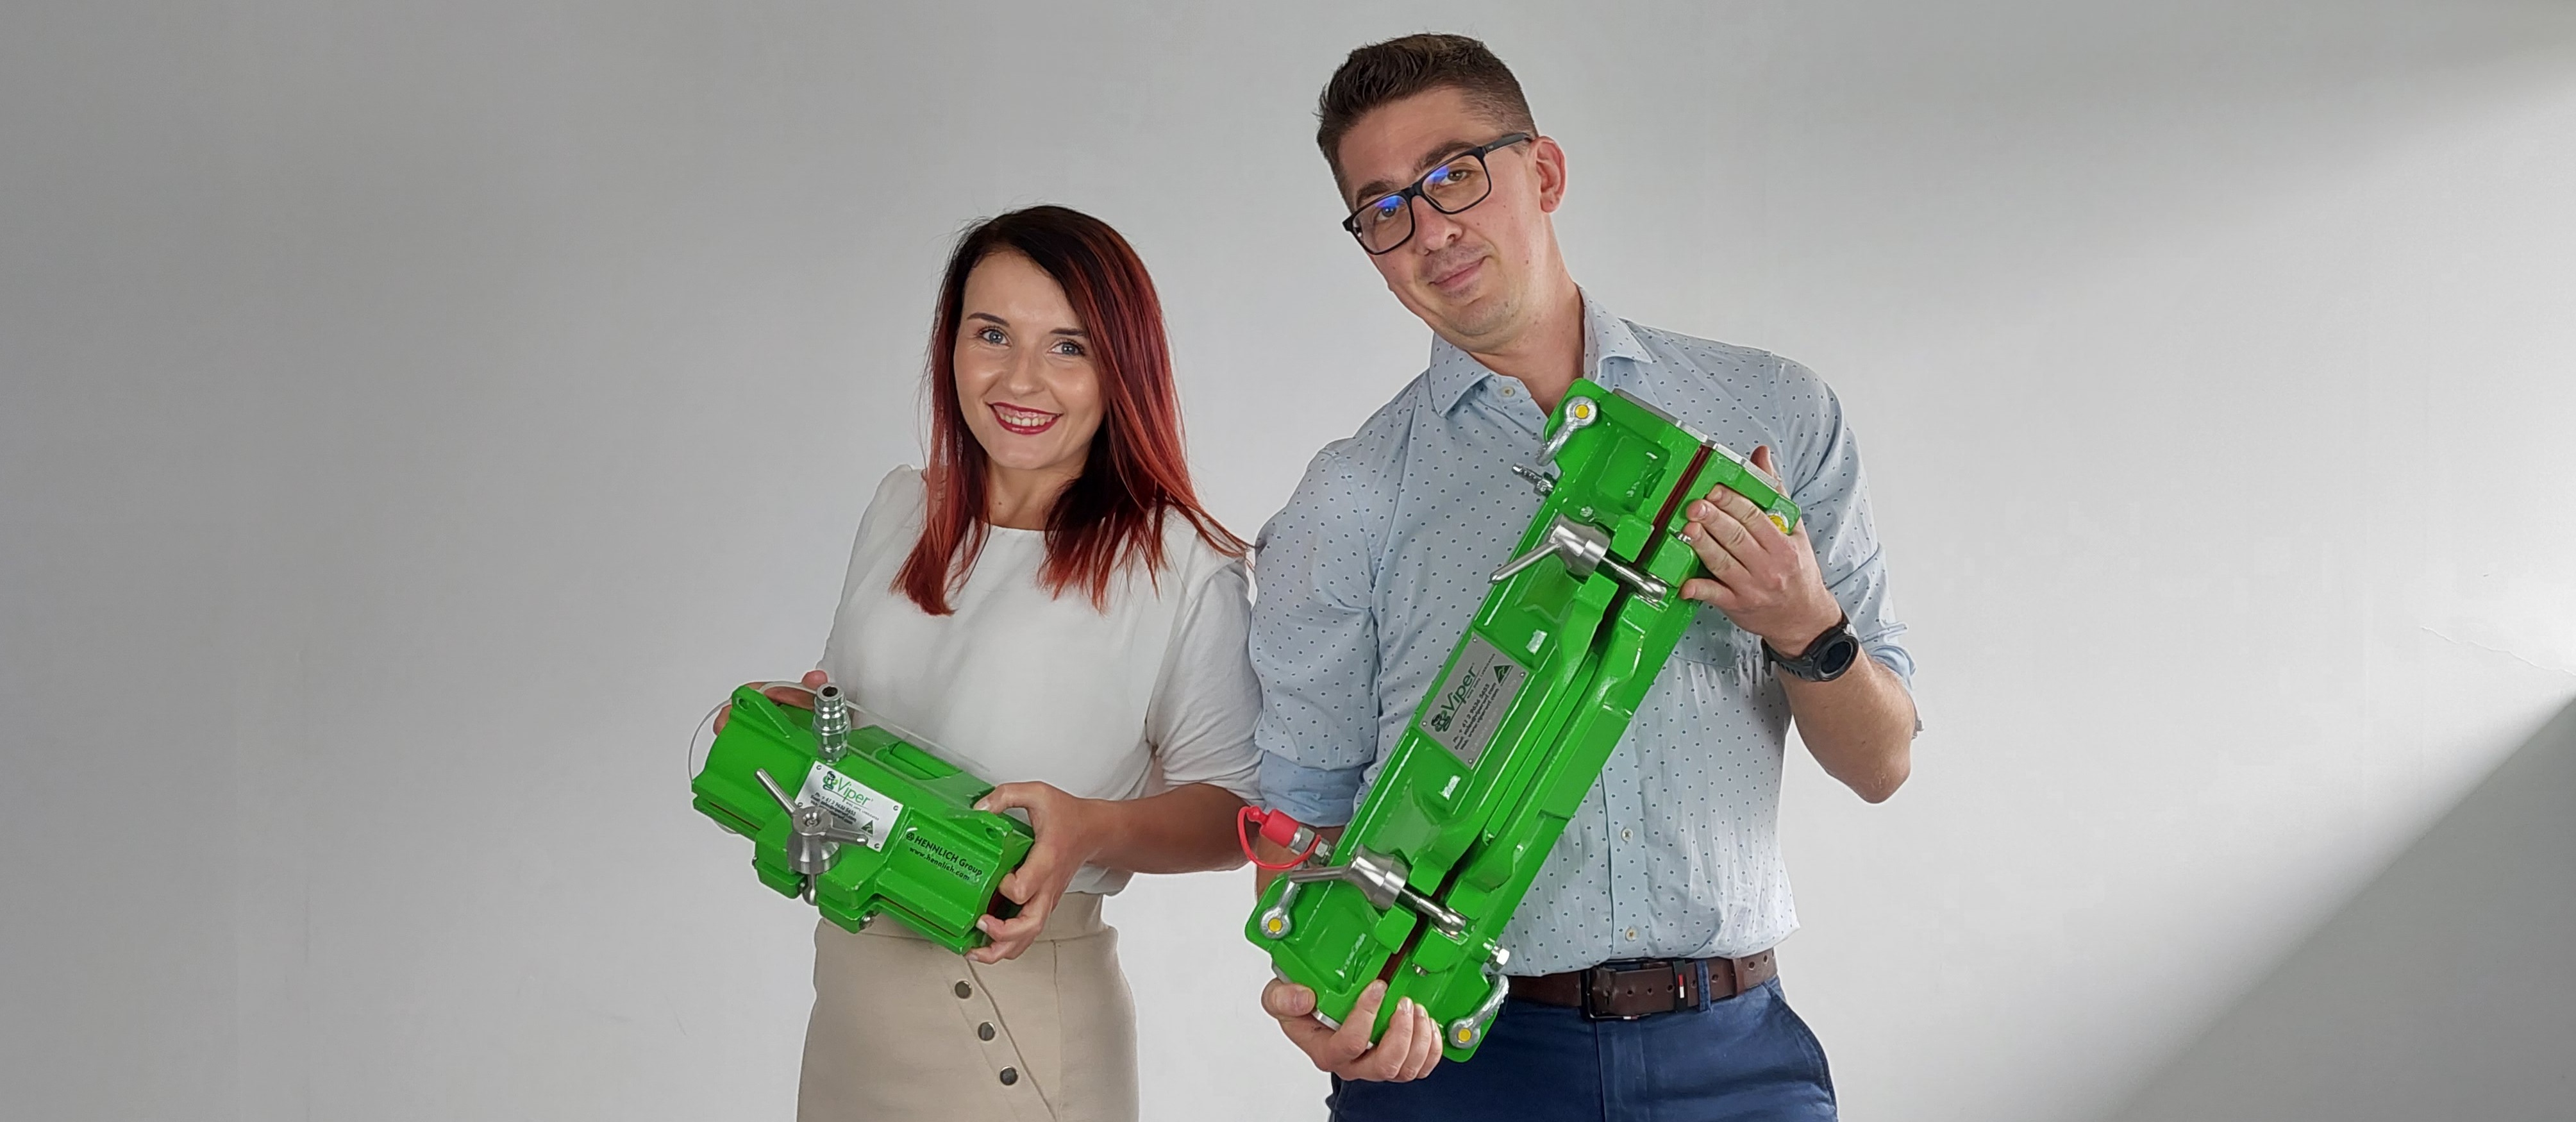
Pełny zakres znajdziesz w układach centralnego smarowania. Jeśli szukasz metody pod konkretne urządzenie, punktem wyjścia jest zmierzona średnica liny, długość odcinka roboczego i warunki pracy w miejscu montażu.
Pytania, które wracają przy konserwacji lin
Czy aplikacja pod ciśnieniem nie uszkodzi liny? Środek jest podawany przez uszczelnienie obejmujące linę, a nie wtryskiwany punktowo w jej konstrukcję. O poprawności zabiegu decyduje dobór uszczelnienia do zmierzonej średnicy i konstrukcji liny. Uszczelnienie dobrane po średnicy nominalnej na linie rozciągniętej przestaje uszczelniać, więc dobór poprzedza pomiar wykonany na obiekcie.
A co ze środkiem, który już jest na linie? Podczas smarowania przelotowego za pomocą systemu Viper, środek zostaje usunięty od razu w tym samym przejściu, w którym podawany jest nowy. Dlatego też czyścik jest elementem zestawu, a nie opcją. Przy zmianie rodzaju środka trzeba sprawdzić zgodność z zaleceniami producenta liny. Nałożenie środka niezgodnego na pozostałości poprzedniego kończy się zbrylaniem i utratą przyczepności.
Robimy to pędzlem od trzydziestu lat i lina wytrzymuje. Po co zmieniać? Porównanie warto zrobić na trzech liczbach z własnego zakładu: roboczogodzinach na jedno smarowanie, kilogramach zużytego środka w roku i liczbie wymian liny. W kopalni te trzy pozycje dały łącznie około 60 % niższy roczny koszt konserwacji jednej liny. Metodę można też sprawdzić na własnej linie przed decyzją zakupową. Nasz dział UCS-Tech daje możliwość wypożyczenia systemu przelotowego Viper bez zobowiązania do zakupu; w okresie wypożyczenia klient pokrywa elementy zużywalne.
Ile środka schodzi na kilometr liny? Zależy od średnicy, konstrukcji i stanu liny, więc jednej liczbę dla wszystkich zleceń podać się nie da. Istotna jest różnica w przewidywalności: przy aplikacji zamkniętej zużycie mieści się w policzalnych granicach, bo środek trafia do liny, a nie na konstrukcję urządzenia. W kopalni zużycie spadło z około 800 do około 190 kg rocznie. Własną symulację możesz przeprowadzić za pomocą naszego kalkulatora porównującego metodę ręczną do smarowania przelotowego.