O tym, który zestaw zamówić i jakie elementy robocze do niego dobrać, decyduje siedem kryteriów: zmierzona średnica liny, jej konstrukcja, kierunek skrętu, wydajność sprężonego powietrza na obiekcie, dostęp do liny, jej długość wraz z oczekiwanym tempem pracy oraz warunki, w jakich lina pracuje.
O jakim sprzęcie jest ten artykuł
System automatycznego smarowania Viper WRL to jedno z urządzeń w naszym portfolio, którym operator czyści i smaruje liny stalowe w bezpieczny sposób. Chodzi o sprzęt przelotowy: lina przechodzi przez zaciskający się wokół niej kołnierz, dzięki czemu jest czyszczona i smarowana w jednym przejściu, za pomocą środka wtłaczanego i wcieranego pod ciśnieniem do rdzenia.
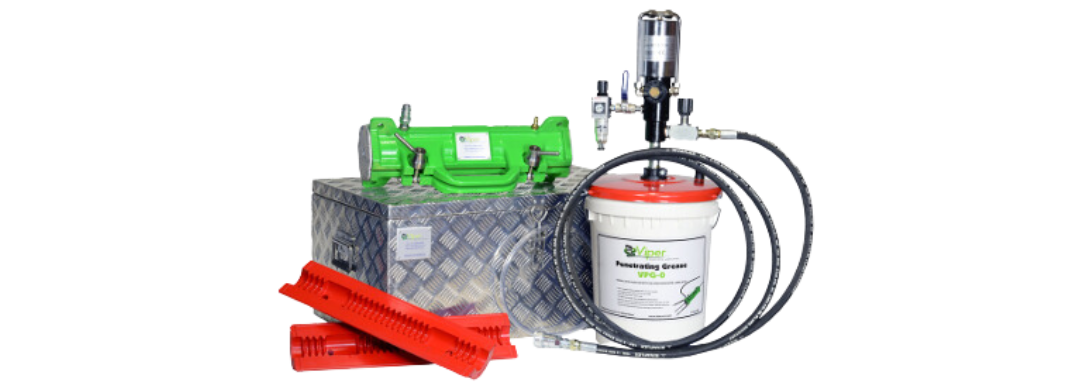
Zestaw składa się z kilku elementów:
Kołnierz to korpus urządzenia, rozdzielany na dwie połowy i zaciskany wokół liny. Odlewa się go z wysokowytrzymałego stopu aluminium, z powłoką trójwarstwową i osprzętem ze stali nierdzewnej. W wariantach Mid i Maxi ma odlewane uchwyty transportowe oraz króciec odprowadzania nadmiaru środka.
Uszczelnienie, nazywane przez użytkowników wkładką, jest elementem roboczym całego układu. Wykonane z poliuretanu, formuje się na linie i utrzymuje ciśnienie, pod którym środek wchodzi między splotki. Dobiera się je do zmierzonej średnicy i konstrukcji liny, a zamawia osobno od zestawu.
Skrobak montuje się przed uszczelnieniem. Dostarcza się go w wymiarze nieco większym od rzeczywistego wymiaru liny, żeby uwzględnić jej ugięcie w trakcie pracy, a jego zadaniem jest bezpieczne wprowadzenie liny z pękniętymi drutami tak, by zadziory nie uszkodziły ani liny, ani uszczelnienia. Wykonuje się go ze stopu aluminium 5083, odpornego na korozję.
Czyścik usuwa z liny stary smar i zanieczyszczenia, zanim lina wejdzie w uszczelnienie. Jest akcesorium zamawianym osobno, w wykonaniach zależnych od kierunku skrętu i konstrukcji liny.
Pompa pneumatyczna z zespołem przygotowania powietrza napędza cały układ. Dostarcza się ją wstępnie zmontowaną, z zaworem odcinającym powietrze, reduktorem z manometrem i szybkozłączem, a w wariantach Mid i Maxi także z zaworem dozującym środek. Pasuje do beczek 20, 50 lub 180 kg i pracuje z pokrywą beczki oraz płytą dociskową, która utrzymuje kontakt ze środkiem w miarę jego ubywania.
Wąż wysokociśnieniowy, osprzęt mocujący i skrzynia domykają zestaw. Wąż ma szybkozłącza po obu stronach, kołnierz utrzymują pasy zapadkowe z szaklami, a całość transportuje się w aluminiowej skrzyni z osprzętem ze stali nierdzewnej.
Środek smarny jest ostatnim elementem układu i jedynym, który zużywa się w każdym przejściu. Viper pracuje ze środkami do lin stalowych o konsystencji od NLGI 00 do NLGI 2.
Określeń smarownica automatyczna do liny i urządzenie przelotowe do smarowania lin stalowych używamy wymiennie.
Jakie dane przygotować przed zapytaniem o dobór
Poniższy komplet danych pozwala dobrać smarownicę automatyczną do liny stalowej w jednym podejściu, bez pytań zwrotnych i domawiania elementów:
- Zmierzona średnica każdej liny do obsługi: wymiar rzeczywisty, po wierzchołkach splotek, najlepiej z dwóch odcinków o różnym stopniu zużycia.
- Konstrukcja liny: sześciosplotkowa, ośmiosplotkowa lub wielosplotkowa.
- Kierunek skrętu: prawy lub lewy.
- Sprężone powietrze: dostępne ciśnienie i wydajność sprężarki.
- Dostęp: miejsce montażu kołnierza, przestrzeń wokół niego, praca na wysokości, odległość do miejsca, w którym może stanąć beczka.
- Długość liny i liczba lin w parku urządzeń.
- Warunki pracy: temperatura, praca nad wodą lub gruntem, atmosfera korozyjna.
Na tej podstawie dział UCS-TECH HENNLICH dobiera wariant zestawu wraz z uszczelnieniem, czyścikiem i środkiem smarnym oraz wskazuje, czego dobór nie obejmuje. Przed decyzją zakupową możliwe jest przesmarowanie lin na obiekcie w ramach usługi oraz wypożyczenie zestawu.
Telefon działu UCS-TECH: +32 420 67 30.
Kryterium 1: zmierzona średnica liny, nie nominalna
Producent Vipera formułuje to jako warunek zamówienia, nie zalecenie: wszystkie liny należy fizycznie zmierzyć przed doborem i zamówieniem uszczelnień, skrobaków i czyścików, ponieważ liny w eksploatacji zmieniają wymiar. Lina po kilku latach pracy nie ma już średnicy z tabliczki znamionowej urządzenia.
Jak zmierzyć średnicę liny stalowej suwmiarką
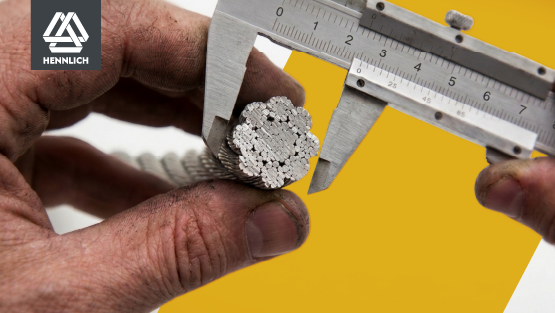
Aby poprawnie zmierzyć średnicę, szczęki suwmiarki powinny być oparte na dwóch przeciwległych wierzchołkach splotek; szczęki wpuszczone w doliny pokażą wartość błędną. Kolejne pozycje w tabelach doboru uszczelnień dzieli 1–2 mm, więc pomiar wykonany w dolinach potrafi wskazać sąsiedni wiersz tabeli i inny numer elementu.
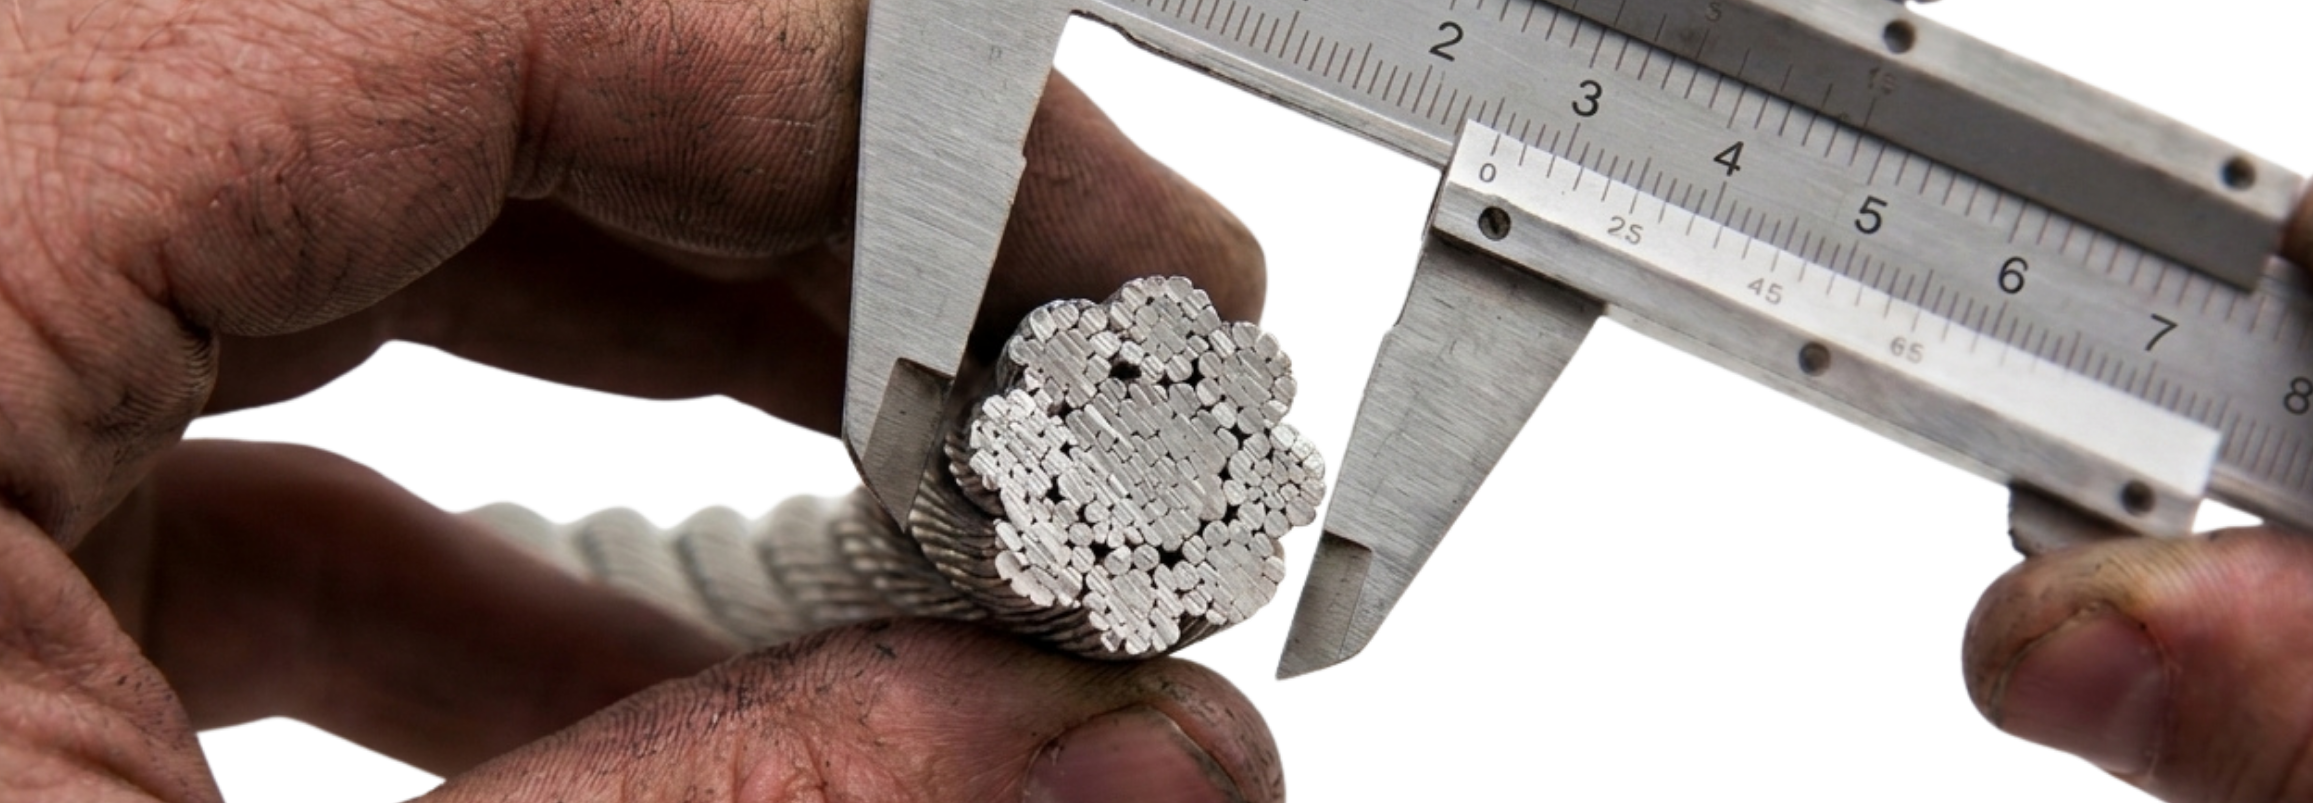
Pomiar wykonuje się na prostym odcinku liny, bez naciągu; tak samo mierzy się średnicę odniesienia liny nowej, do której później porównuje się wymiar bieżący. Ponieważ zużycie rozkłada się nierównomiernie, najszybciej na odcinkach współpracujących z krążkami i bębnem, sensowne jest zmierzenie zarówno odcinka wyglądającego na najbardziej wyeksploatowany, jak i odcinka mało obciążonego, i przekazanie obu wartości do doboru.
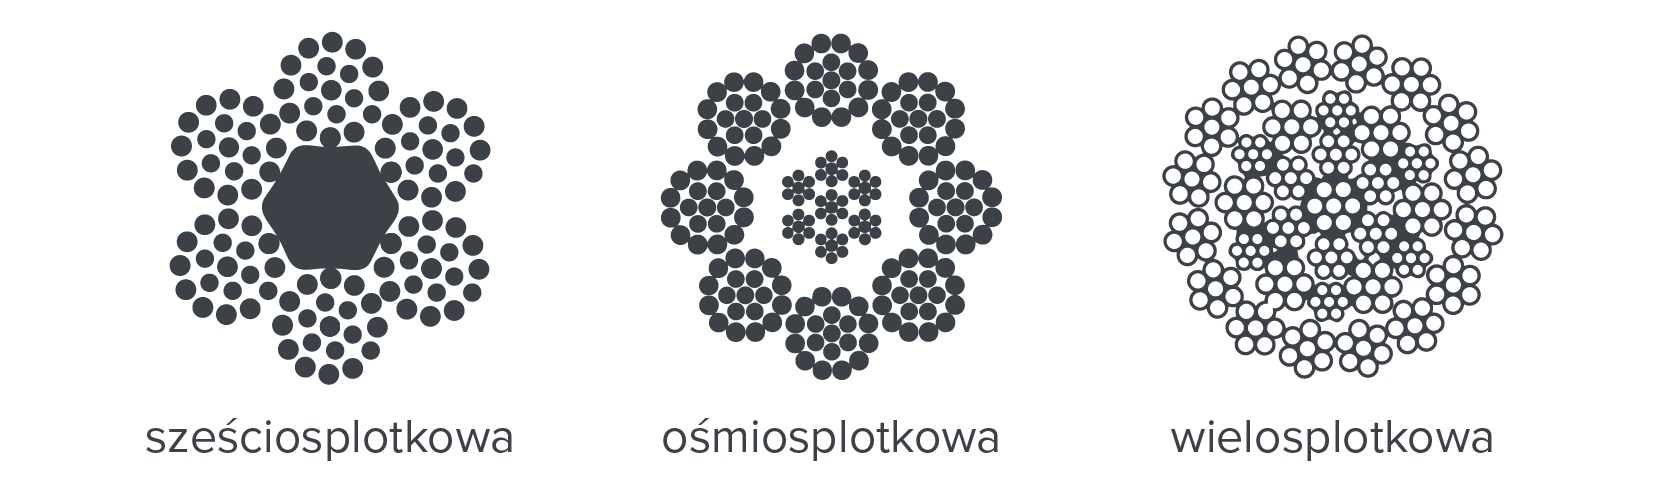
Kryterium 2: konstrukcja liny (6-splotkowa, 8-splotkowa, wielosplotkowa)
Ta sama zmierzona średnica prowadzi do różnych numerów uszczelnień w zależności od tego, jak lina jest zbudowana. W tabelach doboru osobne kolumny obsługują liny sześciosplotkowe i ośmiosplotkowe, a osobne liny wielosplotkowe.
Kryterium 3: kierunek skrętu liny - prawy czy lewy
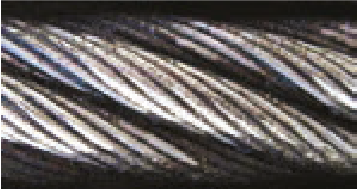
Kierunek skrętu sprawdza się wzrokowo: przy skręcie prawym splotki układają się zgodnie z ruchem wskazówek zegara, przy lewym przeciwnie. To kryterium nie wpływa na wybór modelu ani uszczelnienia, ale przesądza o numerze czyścika: producent prowadzi osobne katalogi dla wykonania prawego i lewego. Pomyłka na tym etapie daje element, który może nie zbierać zanieczyszczeń, mimo że średnica zgadza się co do milimetra.
 |  |
|---|---|
| lina lewoskrętna | lina prawoskrętna |
Kryterium 4: jakim sprężonym powietrzem dysponujesz
Vipera napędza wyłącznie sprężone powietrze, a różnice w zapotrzebowaniu między wariantami są większe, niż sugeruje różnica wielkości kołnierza. Ciśnienie robocze jest wspólne dla wszystkich średnic lin i wynosi 5,5–7 bar (80–105 psi), przy maksymalnym ciśnieniu roboczym 8 bar (120 psi). Wydatek powietrza jest natomiast różny:
| Zestaw | Zapotrzebowanie na sprężone powietrze |
|---|---|
| Mini MK3 Standard | 165 l/min przy 7 bar |
| Mini MK3 High Speed | 250 l/min przy 7 bar |
| Mid MK2 | 250 l/min przy 7 bar |
| Maxi MK2 Standard | 250 l/min przy 7 bar |
| Maxi MK2 High Flow | 1900 l/min przy 8 bar |
Między najmniejszym a największym wariantem jest ponad jedenastokrotna różnica w zapotrzebowaniu na powietrze. Źródło powietrza, które spokojnie obsługuje zestaw Mini, przy pompie wysokowydajnej może nie utrzymać ciśnienia roboczego w dłuższej pracy. Wydajność sprężarki sprawdza się więc przed wyborem wariantu pompy.
Gdy na obiekcie sprężonego powietrza nie ma wcale albo jego parametry są niewystarczające, sam Viper nie jest właściwym kierunkiem. Dział UCS-TECH dobiera wtedy inny system smarowania z portfolio HENNLICH. Warto powiedzieć o tym na etapie zapytania, bo zmienia całą ścieżkę doboru.
Kryterium 5: dostęp do liny, przestrzeń wokół punktu montażu i masa kołnierza
Kołnierz mocuje się do stałego punktu w pobliżu liny, więc o wykonalności montażu decyduje geometria miejsca pracy, a nie sama średnica. W jednym z wdrożeń w cementowni dobór wariantu wynikał z ograniczonej przestrzeni roboczej wokół chwytaka suwnicy; przy tej samej linie inny model po prostu by się nie zmieścił. Montaż kompletnego zestawu zajął tam około 30 minut i nie wymagał zgłaszania dodatkowego postoju suwnicy.
Czytaj więcej: Z 3 do 9 miesięcy bez wymiany - liny chwytaka suwnicy w cementowni HOLCIM w Małogoszczu
Trzy dane, które warto zestawić z miejscem montażu:
- Masa kołnierza. Mini MK3 waży 3,5 kg, co pozwala na obsługę przez jedną osobę, także przy linach trudno dostępnych i przy pracy na wysokości.
- Długość węża w zestawie. Mini i Mid mają wąż 4 m, Maxi 10 m. To wprost określa, jak daleko od kołnierza może stanąć beczka ze środkiem smarnym.
- Punkt kotwiczenia. Kołnierz utrzymują pasy zapadkowe: w zestawach Mini i Mid dwa pasy 2 m o nośności 500 kg, w zestawie Maxi dwa pasy 4 m o nośności 1200 kg. Uchwyty kołnierza są badane na obciążenie 800 kg.
Sam kołnierz jest odlewem z wysokowytrzymałego stopu aluminium obrobionym cieplnie w stanie T6, z powłoką trójwarstwową i osprzętem ze stali nierdzewnej, co ma znaczenie przy pracy w atmosferze korozyjnej: w porcie, na wybrzeżu i w zakładach chemicznych.
Kryterium 6: długość liny i tempo pracy, czyli wybór wersji pompy
Model wybiera się pod średnicę, wersję pompy pod ilość pracy. Producent oferuje w każdej rodzinie co najmniej dwie wydajności:
| Zestaw | Przełożenie pompy | Wydatek środka |
|---|---|---|
| Mini MK3 Standard | 50:1 | do 2 900 g/min |
| Mini MK3 High Speed | 45:1 | do 4 500 g/min |
| Mid MK2 | 45:1 | 4 500 g/min |
| Maxi MK2 Standard | 45:1 | do 4 500 g/min |
| Maxi MK2 High Flow | 50:1 | do 13 000 g/min |
Dla lin o średnicy powyżej 85 mm producent zaleca pompę wysokowydajną. Przy linach krótszych i cieńszych pompa standardowa wystarcza, a jej niższe zapotrzebowanie na powietrze bywa wtedy przewagą, bo pozwala pracować na sprężarce, którą zakład już ma.
Drugą zmienną jest długość liny. Viper smaruje z prędkością do 2000 m liny na godzinę (dane producenta); producent zastrzega w instrukcji, że osiągane tempo zależy od średnicy liny, prędkości jej przesuwu i użytego środka smarnego. W aplikacji górniczej obsługiwana lina miała 1600 m długości przy średnicy 52 mm, a jedno smarowanie tej liny metodą ręczną pochłaniało 24 roboczogodziny.
Czytaj więcej: 80 roboczogodzin mniej rocznie na smarowaniu liny w kopalni węgla kamiennego
Trzecia zmienna to opakowanie środka smarnego. Pompy do zestawów Mini i Mid dostępne są w wykonaniach na beczki 20, 50 i 180 kg; zestaw Maxi występuje wyłącznie w wykonaniu na beczkę 180 kg. Przy obiektach z utrudnionym dojazdem albo pracą na kilku poziomach wielkość beczki bywa ważniejsza od wydatku pompy.
Kryterium 7: warunki pracy, czyli temperatura, woda i dobór środka smarnego
Ostatnie kryterium nie zmienia modelu kołnierza, ale przesądza o tym, czym zestaw będzie pracował i czy zadziała o każdej porze roku.
Konsystencja środka smarnego jest ograniczona z góry i z dołu. Producent dopuszcza wyłącznie środki do lin stalowych o konsystencji od NLGI 00 do NLGI 2. Poza tym zakresem urządzenie nie jest przewidziane do pracy, niezależnie od tego, jak dobry jest sam smar. Uszczelnienia są przy tym odporne chemicznie na powszechnie dostępne mineralne środki do smarowania lin, więc wybór wewnątrz tego zakresu jest kwestią aplikacji, nie zgodności materiałowej.
Temperatura otoczenia decyduje o tym, czy trzeba coś dołożyć do zestawu. Przy środku klasy NLGI 2 i temperaturze 5 °C lub niższej producent wskazuje dwie drogi: podgrzewacz beczki albo przejście na środek o niższej lepkości. Dla prac prowadzonych na zewnątrz przez cały rok oznacza to decyzję już na etapie zamówienia, bo podgrzewacz jest osobnym elementem, a zmiana klasy środka wpływa na jego właściwości ochronne. Pompy w zestawach Mid i Maxi producent opisuje jako utrzymujące stabilne podawanie środka w szerokim zakresie temperatur otoczenia.
Woda w otoczeniu zmienia typ środka, nie urządzenie. W ekosystemie Viper trzy rodzaje środków odpowiadają trzem sytuacjom:
| Środek | Do czego jest przewidziany | Typowe zastosowania wg producenta |
|---|---|---|
| VPG-0, penetrujący | dociera do rdzenia, wysoka odporność na wodę, nie emulguje z wodą, wydłuża interwały smarowania | liny dźwigowe i mobilne, krążki linowe, liny wysięgnikowe urządzeń załadunkowych |
| VCG-1, powłokowy | aplikacje intensywnie zmywane, nie emulguje z wodą, nie ścieka ani nie odpryskuje | liny dźwigowe, cumownicze i holownicze, holowniki, kable ROV |
| ERG, ekologiczny | certyfikowany jako środek dopuszczalny środowiskowo (EAL) | praca na akwenach i w ich pobliżu |
Praca nad wodą lub nad gruntem to jedyna sytuacja, w której o wyborze środka decyduje nie tylko lina, lecz także wymóg formalny obiektu. W jednym z wdrożeń na pochylniach okrętowych do lin o dwóch różnych średnicach dobrano jeden środek powłokowy właśnie ze względu na odporność na wodę i przyczepność.
Stan liny wpływa na wynik tak samo jak środek. Producent wymienia trzy czynniki utrudniające penetrację: konstrukcję liny, zwłaszcza lin nierozkręcalnych i z rdzeniem zamkniętym, zabrudzenie liny oraz zastarzałe, zestalone powłoki starego smaru. W dwóch ostatnich przypadkach zaleca użycie czyścika przed smarowaniem, co domyka temat z kryterium drugiego: czyścik nie jest dodatkiem do zestawu, tylko warunkiem skuteczności smarowania na zaniedbanej linie.
Mini, Mid czy Maxi - tabela doboru
| Kryterium | Viper Mini MK3 | Viper Mid MK2 | Viper Maxi MK2 |
|---|---|---|---|
| Zakres średnic lin | 6–44 mm | 6–67 mm | 50–165 mm |
| Typowe aplikacje | żurawie budowlane, serwisowe i samojezdne, wciągarki pokładowe, liny kotwiczne, małe żurawie morskie | suwnice, żurawie portowe i okrętowe, wciągarki górnicze, platformy oil & gas, kable ROV, urządzenia załadunkowe statków | liny offshore, w tym podwodne, liny żurawi na jednostkach pływających, zgarniarki linowe |
| Wydatek pompy | 2 900 g/min (Standard) lub 4 500 g/min (High Speed) | 4 500 g/min | 4 500 g/min (Standard) lub 13 000 g/min (High Flow) |
| Zapotrzebowanie na powietrze | 165 lub 250 l/min przy 7 bar | 250 l/min przy 7 bar | 250 l/min przy 7 bar lub 1,9 m³/min przy 8 bar |
| Wąż w zestawie | 4 m (3/8") | 4 m (1/2") | 10 m (3/4") |
| Wielkość beczki | 20 / 50 / 180 kg | 20 / 50 / 180 kg | 180 kg |
| Masa kołnierza | 3,5 kg | n/a | n/a |
| O czym warto pamiętać | zestaw bez płyt skrobaka; skrobaki występują w Mid i Maxi | najszerszy zakres średnic w jednym zestawie | producent zaleca pompę High Flow dla lin powyżej 85 mm |
Trzy różnice, których nie widać w tabeli parametrów, a które przesądzają w praktyce:
Viper Mini MK3: najlżejszy zestaw i najniższe wymagania wobec sprężarki
Kołnierz 3,5 kg obsługuje jedna osoba, także przy linach trudno dostępnych i przy pracy na wysokości, bez ekipy i bez podnoszenia sprzętu we dwóch. Pompa w wersji standardowej ma najniższe zapotrzebowanie na powietrze w całej rodzinie, więc pracuje na sprężarce, którą firma serwisowa i tak wozi ze sobą. Do tego beczka 20 kg, którą da się przewozić między obiektami, i cały zestaw w aluminiowej skrzyni transportowej. Dla rozproszonych zleceń na żurawiach budowlanych, serwisowych i samojezdnych to najbardziej mobilny wariant z trzech.
Jedno trzeba ustalić przed zamówieniem: w zestawie Mini producent przewiduje uszczelnienia i opcjonalne czyściki, natomiast płyta skrobaka występuje w zestawach Mid i Maxi. Skrobak odpowiada za bezpieczne wprowadzenie liny z pękniętymi drutami do uszczelnienia, więc jeśli w obsługiwanym parku są liny z zadziorami, warto to omówić przy doborze.
Kiedy wystarczy prostszy wariant. Dla parku lin mieszczącego się w przedziale 6–44 mm, obsługiwanego przez jedną osobę i często na wysokości, Mini MK3 wystarcza i jest wygodniejszy w transporcie niż Mid. 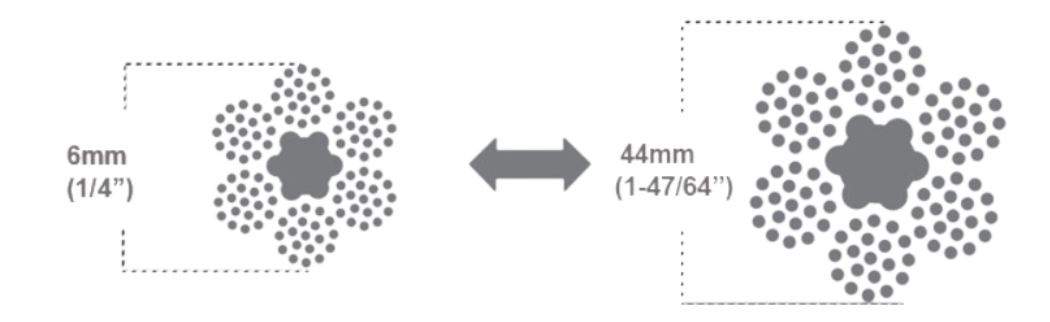
Viper Mid MK2: kołnierz przygotowany do przenoszenia
Kołnierz Mid MK2 jest o 32 % lżejszy od pierwotnej konstrukcji Vipera i ma odlewane uchwyty transportowe, a w zestawie jest pasek na ramię. To zestaw pomyślany pod noszenie, mimo szerszego zakresu średnic niż Mini. W praktyce oznacza to, że jeden komplet obsługuje park mieszany bez kompromisu na poręczności: na obiekcie z pochylniami okrętowymi jeden Viper Mid pracuje na linach 23 mm i 34 mm na trzech wciągarkach. Mid MK2 ma sens wtedy, gdy w portfelu zleceń są także liny 45–67 mm; jeden zestaw obsłuży wtedy oba przedziały, zamiast dwóch kompletów pod dwa przedziały średnic.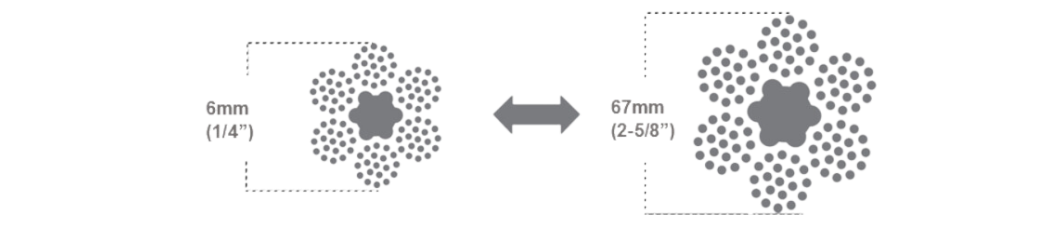
Viper Maxi MK2: logistyka beczki i punktu kotwiczenia
Maxi występuje wyłącznie w wykonaniu na beczkę 180 kg, więc przed decyzją trzeba wiedzieć, gdzie ta beczka stanie i czym zostanie tam dostarczona. Rekompensuje to wąż 10 m: kołnierz może pracować wysoko nad poziomem, na którym stoi pompa. Pasy w zestawie mają 4 m i nośność 1200 kg, co pozwala kotwiczyć kołnierz do grubszych elementów konstrukcji niż pasy 2 m z zestawów Mini i Mid.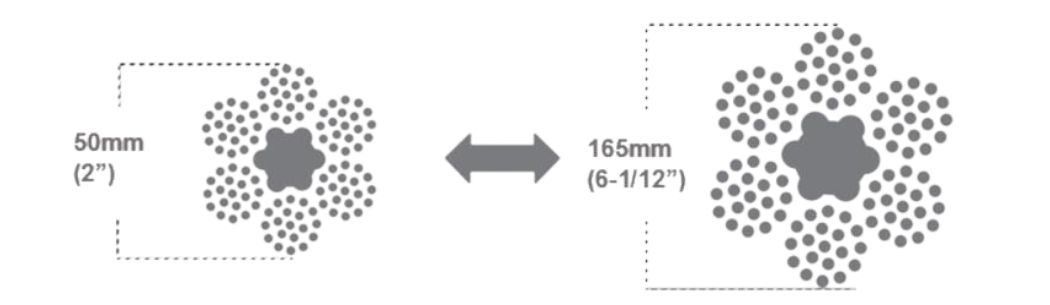
Zmiana średnicy obsługiwanej liny nie wymaga zakupu kolejnego zestawu. W ramach zakresu pracy danego modelu wymienia się samo uszczelnienie, potocznie nazywane wkładką. To przesuwa rachunek z ceny urządzenia na koszt elementu zużywalnego i jest jednym z powodów, dla których warto od razu zmierzyć wszystkie liny w obsługiwanym parku, a nie tylko tę, od której zaczyna się wdrożenie.
Kiedy automatyczna smarownica do liny nie jest właściwym wyborem
Trzy sytuacje, w których dobór urządzenia jest bezcelowy.
Lina jest cieńsza niż 15 mm i ma konstrukcję sześciosplotkową lub ośmiosplotkową. Tabele doboru nie przewidują dla niej standardowego czyścika; do rozważenia zostaje czyścik Smooth Bore od 8 mm albo inny sposób oczyszczenia liny przed smarowaniem.
Brak sprężonego powietrza o wymaganych parametrach. Napęd jest wyłącznie pneumatyczny i nie ma tu wariantu elektrycznego. Rozwiązaniem jest wtedy dobór innego systemu, a nie kompromis na parametrach. Skontaktuj się z działem UCS-TECH, by poznać alternatywy.
Praca zewnętrzna zimą bez możliwości podgrzania środka i bez zmiany jego klasy. Przy środku NLGI 2 i temperaturze 5 °C lub niższej potrzebny jest podgrzewacz beczki albo lżejszy środek (kryterium 7). Jeśli obiekt nie dopuszcza żadnej z tych dróg, smarowanie warto przenieść na cieplejszą część roku.
Najczęstsze pytania
Co się dzieje, gdy zestaw dobierze się wyłącznie po średnicy znamionowej liny?
Konsekwencje widać dopiero na obiekcie i zwykle wyglądają tak samo: uszczelnienie przecieka po bokach kołnierza albo nie wchodzi na linę, czyścik obraca się na linie zamiast zbierać z niej stary smar, a lina wychodzi z kołnierza pokryta nierówno. Instrukcje obsługi Vipera kierują w tych przypadkach do jednej czynności: zmierzyć średnicę liny i sprawdzić, czy zamontowano uszczelnienie właściwego rozmiaru.
Dwa najczęstsze błędy przy zamówieniu to sięgnięcie po średnicę z dokumentacji urządzenia zamiast po wymiar rzeczywisty oraz potraktowanie średnicy jako jedynej danej, podczas gdy producent wymaga trzech: zmierzonej średnicy, kierunku skrętu i konstrukcji liny.
Jakie ciśnienie do smarownicy pneumatycznej ustawić?
Producent Vipera podaje 5,5–7 bar (80–105 psi) i zaznacza, że wartość ta jest wspólna dla wszystkich średnic lin. Maksymalne ciśnienie robocze pompy to 8 bar (120 psi). Ciśnienie reguluje się na reduktorze zespołu przygotowania powietrza. Ilość środka trafiającego na linę koryguje się zaworem dozującym albo prędkością przesuwu liny, nie ciśnieniem powietrza.
Ile wytrzymuje wkładka, czyli uszczelnienie?
Średnia szacowana trwałość eksploatacyjna uszczelnienia to ponad 10 000 m przesmarowanej liny (dane producenta); realne zużycie zależy od stanu powierzchni liny i stopnia jej zanieczyszczenia. Uszczelnienia mają też trwałość składowania 2–3 lat i wymagają przechowywania w zamkniętym opakowaniu, bez dostępu światła słonecznego.
Czy przy zmianie średnicy liny trzeba kupić nowy zestaw?
Nie, o ile nowa średnica mieści się w zakresie pracy posiadanego modelu. Wymienia się wtedy uszczelnienie, a przy zmianie konstrukcji lub kierunku skrętu również czyścik. Nowy zestaw jest potrzebny dopiero przy wyjściu poza zakres modelu.
Czy urządzenie nie uszkodzi liny z pękniętymi drutami?
Do wprowadzenia takiej liny służy skrobak, element montowany przed uszczelnieniem, którego zadaniem jest bezpieczne wejście pękniętych drutów, bez uszkodzenia liny i uszczelnienia. Skrobak jest przy tym elementem ochronnym, a nie sposobem na dalszą eksploatację zużytej liny.
Dlaczego lina bez dolin między splotkami wymaga innego zacisku?
Uszczelnienie Vipera pracuje z zamierzonym zaciskiem na linie. Dla lin sześciosplotkowych i ośmiosplotkowych producent dopuszcza zacisk do 3 mm.
Dla lin bez wyraźnych dolin między splotkami zaleca maksymalnie 1 mm; konstrukcje takie nie pozwalają uszczelnieniu na takie samo odkształcenie wewnątrz kołnierza. Uszczelnienie dobrane do nich według reguły dla liny splotkowej grozi nadmiernym oporem, przyspieszonym zużyciem elementu i przeciekami.
Kiedy standardowy czyścik liny nie zadziała?
Czyścik (w katalogach producenta: Viper Rope Cleaner, VRC) zbiera stary smar i zanieczyszczenia z zewnętrznych splotek, zanim lina wejdzie w uszczelnienie. Jego konstrukcja zakłada, że lina ma doliny, w które elementy robocze mogą wejść. Przy linach wielosplotkowych i innych, w których doliny między splotkami są minimalne, producent kieruje wtedy do czyścika typu Smooth Bore.
Jest też granica dolna, o której warto wiedzieć przed zamówieniem, i dotyczy ona tabel wszystkich modeli, nie jednego wariantu: czyścik dla lin sześciosplotkowych i ośmiosplotkowych pojawia się dopiero od 15 mm zmierzonej średnicy, a czyścik Smooth Bore od 8 mm. Dla cieńszych lin czyszczenie przed smarowaniem trzeba rozwiązać inaczej niż czyścikiem współpracującym z kołnierzem.
Czym smarować linę stalową po jej oczyszczeniu? Wybór zależy od zadania: środek penetrujący dociera do rdzenia, powłokowy tworzy warstwę chroniącą druty zewnętrzne, a wariant ekologiczny stosuje się tam, gdzie lina pracuje nad wodą lub gruntem. W ekosystemie Vipera odpowiadają im kolejno VPG-0, VCG-1 i ERG. Kryteria doboru środka do liny, urządzenia i warunków pracy opisujemy osobno, w artykule o doborze środka smarnego do lin stalowych.
Sprawdź: Oferta smarów HENNLICH
Co, jeśli na obiekcie nie ma sprężonego powietrza? Wtedy Viper nie jest właściwym rozwiązaniem, ponieważ pracuje wyłącznie na napędzie pneumatycznym. Dział UCS-TECH dobiera w takiej sytuacji inny system smarowania lin z portfolio HENNLICH, na podstawie tych samych danych wejściowych co wyżej: pomiar liny i jej konstrukcja są potrzebne niezależnie od wybranej technologii.