Na koszt konserwacji liny stalowej składa się siedem czynników, a najważniejszym z nich w większości zleceń jest liczba roboczogodzin. Cztery z nich da się bezpośrednio obniżyć zmianą metody aplikacji, trzy zaś są sztywno zdefiniowane przez linę i przez urządzenie, na jakim konserwowana lina pracuje. Poniżej opisujemy każdy czynnik z osobna: od czego zależy, skąd wziąć własną liczbę i o ile może spaść, bazując na realnych danych z aplikacji u naszych klientów.
W tym artykule
- Dlaczego koszt rzeczywisty rozjeżdża się z wyceną
- Jakie czynniki wpływają na koszt konserwacji lin stalowych
- Sposoby na obniżenie kosztów obsługi i utrzymania lin stalowych
- Jak przyspieszyć czyszczenie lin stalowych
- O ile spadały pozycje rachunku w naszych wdrożeniach
- Jak zmniejszyć czas przestoju na konserwację lin
- Czego ten rachunek nie obejmuje
- Kiedy zmiana metody na przelotową nie obniży rachunku
- Jak policzyć swój przypadek: pięć liczb z własnego zlecenia
- Pytania, które wracają przy liczeniu kosztu konserwacji lin
Dlaczego koszt rzeczywisty rozjeżdża się z wyceną
Firmy serwisowe zazwyczaj rozliczają się za wykonaną pracę, nie za godziny, więc każda nieprzewidziana w wycenie godzina spędzona u klienta wpływa na ostateczną marżę. Wycena powstaje przed wejściem na obiekt, a dwie rzeczy, które najmocniej decydują o czasie zabiegu, poznaje się na miejscu: stopień aktualnego zabrudzenia liny i dostęp do odcinka roboczego.
Koszt szacowany i koszt rzeczywisty rozjeżdżają się zwykle w tych samych trzech miejscach. Tempo pracy spada, gdy lina jest mocno zabrudzona. Zużycie środka rośnie, bo część aplikacji trafia poza linę. Czasu przygotowania stanowiska nikt zwykle nie mierzy, więc nie ma go też w wycenie.
Jakie czynniki wpływają na koszt konserwacji lin stalowych
| Pozycja rachunku | Od czego zależy | Skąd wziąć własną liczbę |
|---|---|---|
| Roboczogodziny zabiegu | tempo pracy w metrach na godzinę razem z czyszczeniem, długość odcinka roboczego | metry odcinka podzielone przez godziny ostatniego zlecenia |
| Obsada przy linie | liczba osób pracujących przy jednym urządzeniu | grafik zlecenia |
| Przygotowanie stanowiska | dostęp do liny, praca na wysokości, zabezpieczenie strefy | pomiar czasu na najbliższym zleceniu |
| Dawka środka smarnego | średnica, długość i konstrukcja liny | zużycie na zlecenie z faktur za środek |
| Straty aplikacji | sposób podawania środka | udział środka, który trafia na konstrukcję, a nie do liny |
| Elementy zużywalne | pędzle, wałki i szmaty w metodzie ręcznej; uszczelnienie i czyścik w metodzie przelotowej | trwałość elementów przeliczona na metr liny |
| Częstotliwość zabiegu i żywotność liny | warunki pracy, prędkość liny, rodzaj pracy urządzenia, stan liny | dziennik konserwacji i historia wymian liny |
Roboczogodziny zabiegu, obsada przy linie i przygotowanie stanowiska to czas ludzi. Przy linie o długości kilkuset metrów właśnie te trzy pozycje decydują o wyniku, bo mnożą się przez obsadę i przez liczbę takich zleceń w roku. Dawka środka smarnego i straty aplikacji to materiał: dawka wynika z geometrii liny, a straty ze sposobu podawania. Szacowanie dawki i dobór samego środka opisaliśmy w artykule o doborze smaru do lin stalowych.
Elementy zużywalne to części robocze i występują po obu stronach porównania. Przy metodach ręcznych są to pędzle, wałki i szmaty, zużywane tym szybciej, im dłuższa jest lina i im bardziej zabrudzona. W metodzie przelotowej to uszczelnienie i czyścik: uszczelnienie zużywa się razem z metrami, które przez nie przeszły, a według danych producenta systemu Viper WRL wytrzymuje od 12 000 do 15 000 m liny. Obie strony liczy się tak samo, per metr przesmarowanej liny.
Częstotliwość zabiegu i żywotność liny mnożą wszystkie poprzednie pozycje, bo o rachunku rocznym decyduje liczba zabiegów. Tego czynnika nie da się rzetelnie oszacować teoretycznie, bo każdy zakład ma inną sytuację: inne warunki pracy, inną prędkość liny i inny rodzaj pracy urządzenia. Opracowania techniczne o smarowaniu lin podają tylko ramy: przy łagodnych warunkach pracy co najmniej jeden zabieg w roku, przy trudnych częściej. Punktem wyjścia jest własny dziennik konserwacji, nie tabela z poradnika.
Te siedem czynników liczy nasz kalkulator oszczędności przy smarowaniu lin stalowych. Podajesz w nim parametry typowego zlecenia i sposób pracy swojej ekipy, a kalkulator zestawia koszt tego samego zlecenia wykonanego metodą ręczną i metodą przelotową, pokazuje uwolnione roboczogodziny w roku, różnicę w zużyciu środka oraz okres zwrotu zestawu. W dalszej części tekstu odwołujemy się do jego założeń, a na końcu wracamy do niego z listą danych, które trzeba mieć pod ręką.
Sposoby na obniżenie kosztów obsługi i utrzymania lin stalowych
Średnica i konstrukcja liny, długość odcinka roboczego oraz liczba urządzeń objętych umową to czynniki, na które nie masz większego wpływu. Jeśli przyjmujesz zlecenie, by obsługiwać konkretny park linowy, to pozostaje zaakceptować też jego parametry. Tu nie ma miejsca na szukanie oszczędności.
Masz natomiast wpływ na poniższe:
- Roboczogodziny zabiegu. Połącz czyszczenie ze smarowaniem w jednym przejściu liny, zamiast wykonywać dwie operacje po kolei. Ten sam odcinek pokonujesz raz, nie dwa razy.
- Obsada przy linie. Przejdź na metodę, którą prowadzi jedna osoba, i przenieś pozostałych na inne zlecenia. W naszym wdrożeniu w cementowni konserwację lin chwytaka prowadzi dziś jeden przeszkolony pracownik, a w porcie zabieg wykonują trzy osoby zamiast czterech.
- Straty środka smarnego. Zapanuj nad nadmiarowym wydatkiem: środek podawany pod ciśnieniem przez uszczelnienie trafia do liny, a nie na konstrukcję urządzenia i pod nie. Dzięki temu nie tylko oszczędzasz smar, ale też czas potrzebny na sprzątanie po sobie. Zyskuje też reputacja porządnej firmy, po której nie trzeba sprzątać.
- Częstotliwość zabiegu i żywotność liny. Smarowanie sięgające rdzenia wydłuża okres między wymianami liny i pozwala rzadziej wracać na obiekt. W obsłużonej przez HENNLICH kopalni liczba zabiegów spadła z czterech do dwóch w roku, zaś w cementowni okres między wymianami lin wydłużył się ponad trzykrotnie.
Jak przyspieszyć czyszczenie lin stalowych
Najwięcej w rachunku zmienia przejście z metod ręcznych na metodę przelotową, o ile obiekt spełnia warunki jej zastosowania (są w sekcji o granicach tej zmiany).
Smarowanie ręczne obejmuje w tym tekście pędzel, wałek, rękawicę, a także natrysk prowadzony przez operatora. Różnią się tempem i zasięgiem środka, ale łączy je jedna cecha ważna dla rachunku: czas pracy i zużycie środka zależą od człowieka i od warunków na obiekcie. Natrysk skraca czas wobec pędzla, ale podnosi zużycie: pokrycie jest nierównomierne i powierzchowne, a część środka trafia na konstrukcję urządzenia lub trafia do środowiska.
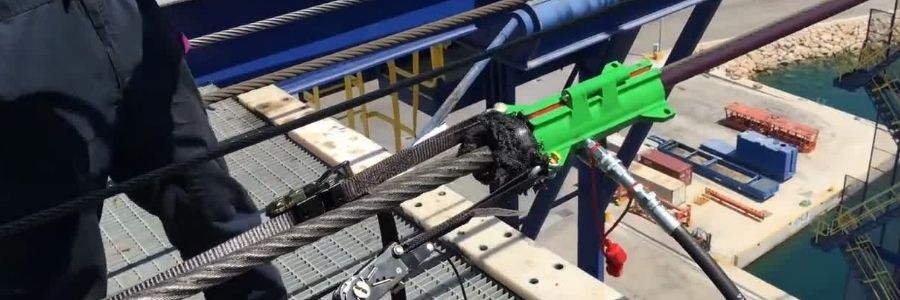
W metodzie przelotowej lina przechodzi przez głowicę z uszczelnieniem dobranym do zmierzonej średnicy i konstrukcji liny. Czyścik zdejmuje brud i stary środek, a pompa pneumatyczna wtłacza świeży środek pod ciśnieniem do wnętrza liny; wszystko to dzieje się w jednym przejściu liny przez głowicę.
To właśnie połączenie czyszczenia z aplikacją w jednym przejściu liny jest najważniejszym czynnikiem wpływającym na opłacalność tego rozwiązania. Opracowania techniczne traktują czyszczenie jako warunek skutecznego smarowania, bo świeży środek nałożony na warstwę starego smaru i pyłu nie wnika w linę. Przy metodach ręcznych są to dwie osobne operacje wykonywane po kolei, więc za pokonanie tej samej długości liny płaci się w przybliżeniu podwójną liczbą roboczogodzin. Te same opracowania wskazują aplikację pod ciśnieniem jako metodę o największym zasięgu środka w głąb liny.
Jakie technologie stosuje się do skrócenia czasu konserwacji lin
Według danych producenta systemu przelotowego Viper WRL, dostępnego w naszej ofercie, prędkość aplikacji dochodzi do 2000 m liny na godzinę przy obsłudze jednoosobowej, to nieco ponad 0,5 m/s. Oczywiście metoda ma też swój czas, w którym nic się nie smaruje: w kalkulatorze przyjmujemy 45 minut na montaż i demontaż zestawu na jednym zleceniu.
Z technologii stosowanych do skrócenia czasu konserwacji lin ta jedna zmienia rachunek najmocniej, bo rusza dwie ważne pozycje naraz: czas i straty środka. Aplikacja w zamkniętym kolektorze podaje dawkę pod ciśnieniem prosto do liny. W kalkulatorze przyjmujemy, że po tej stronie straty nie przekraczają 1 %, a przy metodach ręcznych pytamy o Twój własny udział strat, bo zależy on od metody i od warunków pracy.
O ile spadały pozycje rachunku w naszych wdrożeniach
W każdym z opisanych niżej zakładów wdrożyliśmy system Viper WRL: dobór po fizycznym pomiarze liny, montaż i uruchomienie na obiekcie, potem dostawy części zużywalnych.
Kopalnia węgla kamiennego: o 67 % krótszy zabieg i o 76 % mniej środka
Krytyczna lina w upadowej kopalni ma 1600 m długości i 52 mm średnicy, a w tej aplikacji stale zmaga się z zanieczyszczeniem wodą i pyłem węglowym. Przed wdrożeniem, dwóch pracowników smarowało ją pędzlem, cztery razy w roku, po 24 roboczogodziny na jeden zabieg; środek nanoszony był nierównomiernie i słabo wnikał do rdzenia. Wdrożyliśmy smarownicę Viper Mid ze środkiem VCG-1: czyszczenie i smarowanie zajmuje teraz 8 roboczogodzin dwa razy do roku, a operator prowadzi proces z bezpiecznej odległości, bez kontaktu ze smarem i liną.
| Pozycja rachunku | Przed | Po | Zmiana |
|---|---|---|---|
| Roboczogodziny jednego zabiegu | 24 rbh | 8 rbh | mniej o 67 % |
| Liczba zabiegów w roku | 4 | 2 | mniej o 50 % |
| Roboczogodziny w roku | 96 rbh | 16 rbh | mniej o 83 % |
| Zużycie środka smarnego w roku | ok. 800 kg | ok. 190 kg | mniej o 76 % |
Łącznie dało to roczny koszt konserwacji tej liny niższy o około 60 %.
Port morski, dźwigi STS: zabieg na linie wysięgnika krótszy o ponad 97 %
Liny wysięgnika dźwigów statek-brzeg pracują w środowisku portowym i wymagają okresowego usunięcia starego, zanieczyszczonego smaru. Przed wdrożeniem czteroosobowy zespół czyścił je ręcznie szczotkami drucianymi, a stary smar trudno było usunąć w całości; jedna lina zajmowała temu zespołowi około 32 godziny. Wdrożyliśmy zestaw Viper WRL Mid Kit z czyścikiem Viper Rope Cleaner i smarem powłokowym Viper Coating Grease (VCG). Poniżej porównanie.
| Pozycja rachunku | Przed | Po | Zmiana |
|---|---|---|---|
| Czas obsługi jednej liny | ok. 32 h | poniżej 1 h | mniej o ponad 97 % |
| Obsada przy zabiegu | 4 osoby | 3 osoby | jedna osoba wolna na inne prace |
| Roboczogodziny odzyskane w roku | punkt odniesienia | ponad 100 rbh | oszczędność roczna |
Statek, liny cumownicze: 87,5 % mniej roboczogodzin na cykl
Na jednej jednostce pracuje 14 lin cumowniczych o długości około 300 m każda, o średnicy od 35 do 40 mm i konstrukcji 6x36. Sól, wilgoć i ciągnięcie liny po dnie przy zwijaniu powodują przedwczesną korozję oraz pitting (punktowe wżery, czyli lokalne ubytki materiału w drutach liny), co zwiększa ryzyko jej pęknięcia, a ręczna konserwacja każdej liny pochłaniała 16 roboczogodzin. Wdrożyliśmy system Viper, który czyści i smaruje linę w jednym przejściu, wcierając środek w strukturę liny.
| Pozycja rachunku | Przed | Po | Zmiana |
|---|---|---|---|
| Roboczogodziny na jedną linę | 16 rbh | 2 rbh | mniej o 87,5 % |
| Roboczogodziny na cykl kwartalny | 224 rbh | 28 rbh | mniej o 87,5 % |
| Roboczogodziny w roku | 896 rbh | 112 rbh | mniej o 784 rbh |
Flota dźwigów: obsługa jednej liny krótsza o 62 %
W firmie z branży dźwigowej liny czyszczono i smarowano ręcznie, a przy rozliczeniu godzinowym czas tej pracy był realnym kosztem operacyjnym i ograniczał liczbę przyjmowanych zleceń. Wdrożyliśmy system Viper WRL z osprzętem dobranym do średnic lin w tej flocie. Poza odzyskanym czasem klient podkreślał pełniejszą penetrację środka do rdzenia liny.
| Pozycja rachunku | Przed | Po | Zmiana |
|---|---|---|---|
| Czas obsługi jednej liny | 8 h | 3 h | mniej o 62 % |
Cementownia, suwnica chwytakowa: ponad trzykrotnie dłuższy okres między wymianami
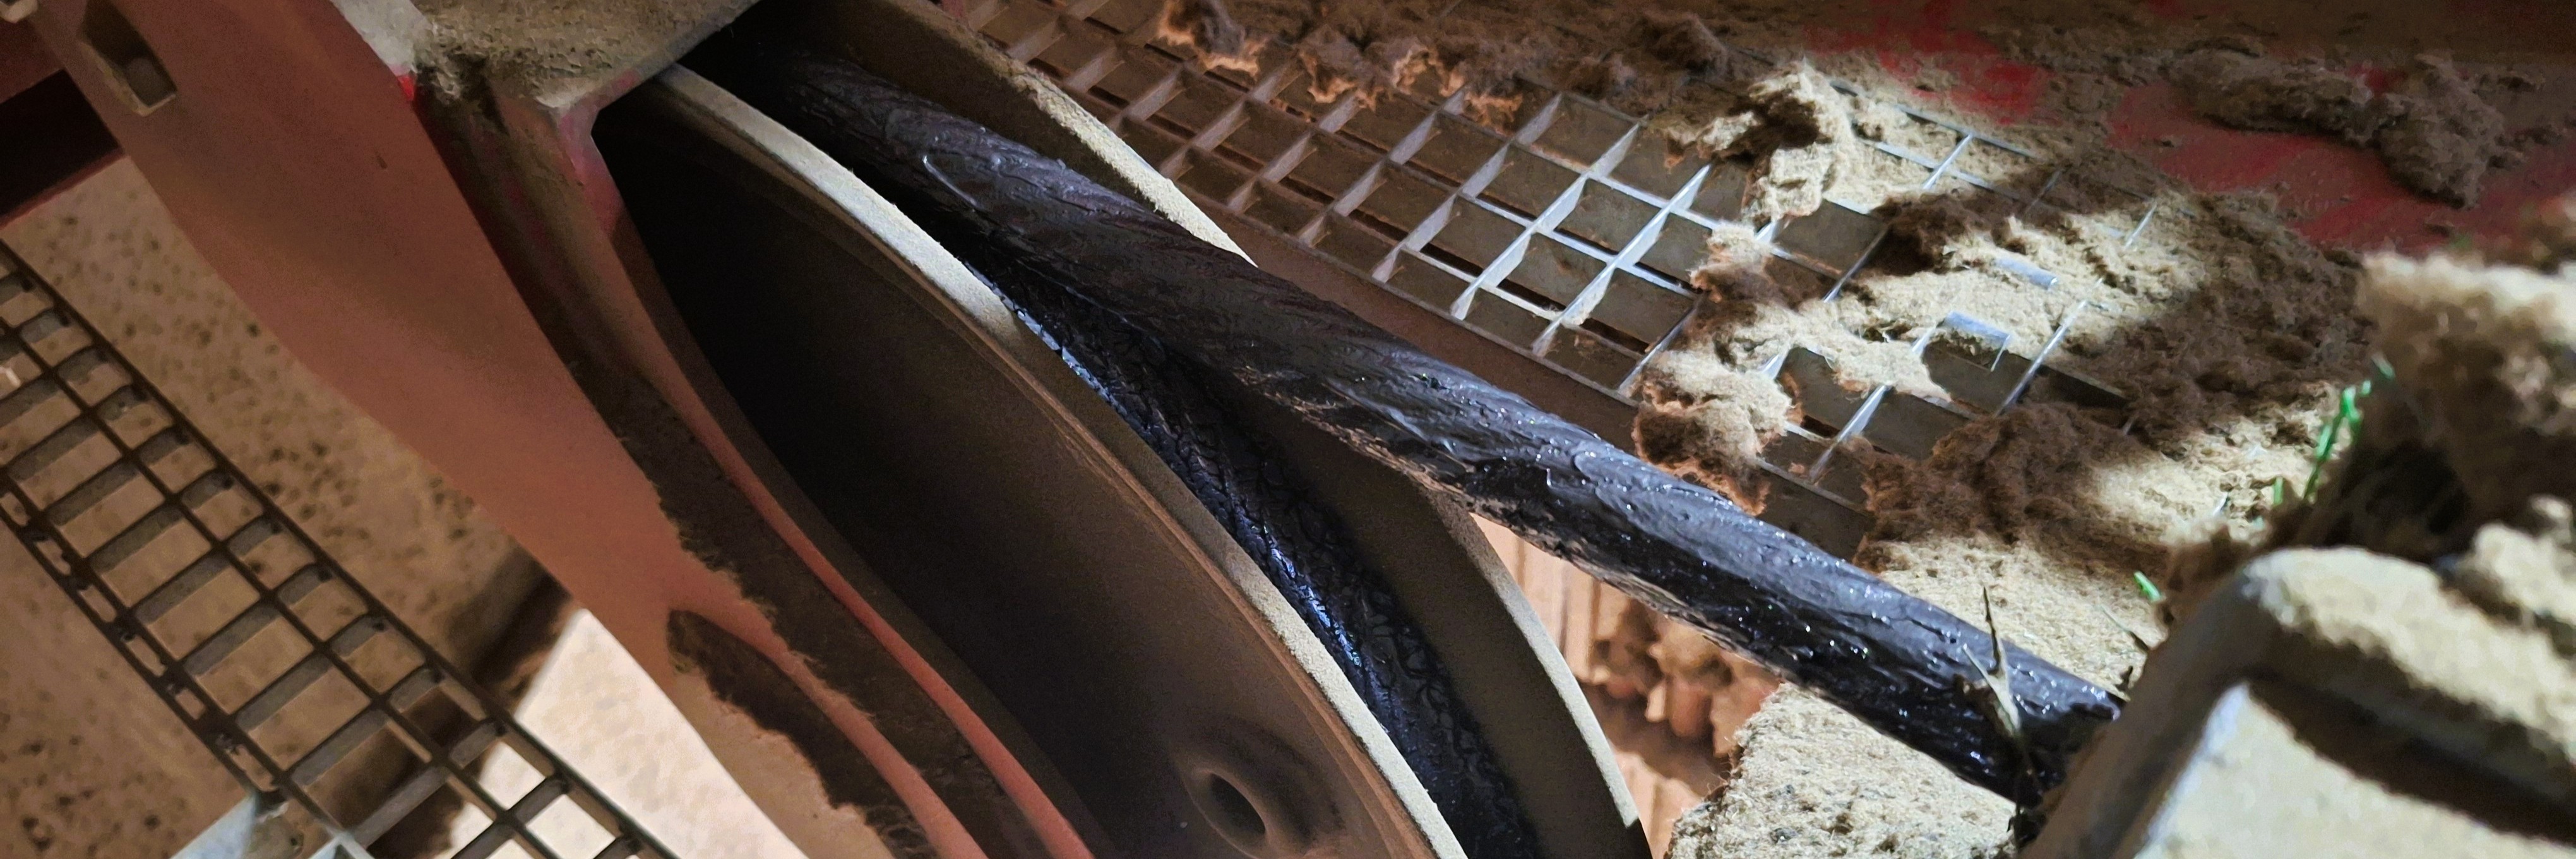
Cztery liny chwytaka suwnicy pracują w podwyższonej temperaturze, w oparach technologicznych i intensywnym zapyleniu, z włóknistą pozostałością po paliwach alternatywnych i biomasie. Zanieczyszczenia osadzały się na powierzchni liny i wnikały pomiędzy sploty, a korozja rdzenia pozostawała niewykrywalna przy oględzinach z zewnątrz; liny wymieniano co około 3 miesiące. Wdrożyliśmy zestaw Viper Mini z uszczelnieniem dobranym po fizycznym pomiarze liny, czyścikiem, pompą pneumatyczną, środkiem smarnym i zespołem przygotowania powietrza. Montaż zajął około 30 minut i nie wymagał zgłaszania dodatkowego postoju suwnicy.
| Pozycja rachunku | Przed | Po | Zmiana |
|---|---|---|---|
| Okres między wymianami liny | ok. 3 miesiące | ponad 9 miesięcy | dłużej o ponad 200 % |
| Obsada konserwacji | zespół utrzymania ruchu | jeden przeszkolony pracownik | reszta zespołu wolna na inne prace |
Uwolnione roboczogodziny liczymy jako moc przerobową, nie jako oszczędność na wynagrodzeniach. Mają wartość wtedy, gdy ekipa wykona w tym czasie inne płatne prace, i takie założenie przyjmuje nasz kalkulator.
Warto pamiętać, że powyższe wyniki nie przenoszą się automatycznie na Twoją sytuację w firmie lub u Twoich klientów. Wdrożenia pochodzą z aplikacji górniczych, portowych, morskich i przemysłowych, więc dla firmy serwisowej są punktem odniesienia, nie prognozą. Skala oszczędności czasu rośnie razem z długością lin i liczbą urządzeń, a przy jednej krótkiej linie z łatwym dostępem różnica wobec pracy ręcznej będzie niewielka. Wydłużenie okresu między wymianami zależy od tego, w jakim stanie jest lina w chwili zmiany metody: na linie skorodowanej wewnętrznie uzupełnienie środka nie odwróci procesu.
Jak zmniejszyć czas przestoju na konserwację lin
Przestoju urządzenia nie ma w rachunku firmy serwisowej. Jest w rachunku zakładu, który zabieg zleca, i bywa tam pozycją większą niż cała usługa. Dlatego metody redukcji czasu przestoju na konserwację lin są argumentem w Twojej ofercie, nawet jeśli w Twoim własnym koszcie nie zmieniają nic. To wartość dodana Twojej usługi, która na pewno spodoba się ostatecznemu użytkownikowi urządzenia z liną.
Postój skracają dwie rzeczy. Pierwsza to jedno przejście liny zamiast dwóch operacji po kolei, bo krótszy zabieg to krótszy czas, w którym urządzenie stoi. Druga to wykonanie zlecenia w oknie planowanego postoju: w cementowni montaż zestawu zajął około 30 minut i zmieścił się w standardowym cyklu serwisowym, bez zgłaszania osobnego postoju suwnicy.
Czego ten rachunek nie obejmuje
- Inwestycji w zestaw. Nasz kalkulator nie wlicza jej do kosztu zlecenia, lecz rozlicza osobno jako okres zwrotu (ROI).
- Dojazdu na obiekt oraz materiałów czyszczących. Kalkulator pomija je po obu stronach porównania, bo są zbliżone niezależnie od metody.
- Ryzyka BHP. Kontakt rąk ze środkiem, praca przy linie w ruchu i skaleczenia o zadziory pękniętych drutów nie mają w tym rachunku ceny, choć zmieniają się najwyraźniej wtedy, gdy proces prowadzi się z dystansu.
- Pracy porządkowej. Sprzątanie urządzenia oraz jego najbliższego sąsiedztwa po nieprecyzyjnej aplikacji to czas, który też kosztuje co najmniej jedną ze stron.
- Wymagań środowiskowych. Przy pracy nad wodą i nad gruntem nadmiar środka jest problemem środowiskowym, a jego koszt jest niewidoczny dla pojedynczego przedsiębiorstwa.
- Dokumentacji konserwacji. Powtarzalny i udokumentowany zabieg pozwala poprzeć ocenę stanu liny czymś więcej niż oględzinami; wytyczne i wymagania wobec dokumentacji opisaliśmy w artykule o metodach konserwacji i smarowania lin stalowych.
- Zysku z dodatkowych zleceń. Opcjonalna sekcja kalkulatora pokazuje przychód z dodatkowych zleceń, a nie zysk: nie odejmuje od niego kosztów wykonania tych zleceń.
Kiedy zmiana metody na przelotową nie obniży rachunku
- Jedna krótka lina z łatwym dostępem. Różnica wobec pracy ręcznej jest niewielka, a montaż zestawu zabiera jej część.
- Brak sprężonego powietrza w miejscu pracy urządzenia. Napęd pneumatyczny wtedy odpada, a automatyzacja pozostaje możliwa z napędem innego rodzaju i innym sposobem montażu.
- Brak miejsca na montaż głowicy albo brak dostępu do odcinka roboczego liny.
- Lina kwalifikująca się do wymiany. Uzupełnienie środka poprawi jej wygląd, natomiast nie przywróci nośności.
- Napędy cierne. W urządzeniach, w których napęd przenosi się przez tarcie liny o koło napędowe, rodzaj i ilość środka określa producent urządzenia.
- Średnica liny powyżej 165 mm. Taka lina jest poza zakresem tej rodziny urządzeń.
Jak policzyć swój przypadek: pięć liczb z własnego zlecenia
Pięć liczb opisuje sposób pracy Twojej ekipy. Warto je zebrać, by mieć większą kontrolę nad biznesem:
- Tempo pracy w metrach na godzinę, liczone razem z czyszczeniem liny. Zmierz je na najbliższym zleceniu: długość odcinka podziel przez godziny od wejścia do zejścia.
- Liczba osób pracujących przy jednej linie.
- Koszt roboczogodziny serwisanta z narzutami, którymi liczysz zlecenia.
- Dawka środka na zlecenie w kilogramach oraz cena zakupu za kilogram.
- Czas przygotowania stanowiska w minutach.
Do tego cztery dane o samym zleceniu: zmierzona średnica liny, długość odcinka, konstrukcja liny oraz liczba takich zleceń w roku. Średnica z tabliczki znamionowej nie wystarcza, bo liny w eksploatacji się rozciągają. Wszystko to ma wpływ na ilość zużywanego smaru oraz na czas potrzebny, by wykonać zlecenie.
Te dane wpisujesz w kalkulator oszczędności przy smarowaniu lin stalowych. Policzy koszt jednego zlecenia metodą ręczną i metodą przelotową, uwolnione roboczogodziny w roku, mniejsze zużycie środka oraz okres zwrotu zestawu. Wynik pojawia się od razu po wypełnieniu pól, dane finansowe zostają w Twojej przeglądarce, a formularz kontaktowy na końcu jest opcjonalny.
Wejdź na: kalkulator.hennlich.pl/viper
Pytania, które wracają przy liczeniu kosztu konserwacji lin
Gdzie kupić urządzenia do szybkiej konserwacji lin?
Systemy przelotowe do smarowania lin są dostępne na rynku krajowym u kilku dostawców. System Viper WRL, do którego odnoszą się liczby w tym artykule, dobiera i dostarcza w Polsce nasz dział UCS-TECH; znajdziesz go w ofercie układów centralnego smarowania. Kolejność warto zachować niezależnie od tego, u kogo kupujesz: najpierw zmierzona średnica i konstrukcja liny, potem dostęp do liny i media zasilające w miejscu pracy, a zakup na końcu. Zabieg da się też wykonać na własnej linie przed decyzją zakupową.
Czy krótszy czas zabiegu oznacza gorzej nasmarowaną linę?
Nie. Zasięg środka zależy od sposobu podania, nie od czasu trwania zabiegu. Aplikacja powierzchniowa zamyka zewnętrzną warstwę splotek, a aplikacja pod ciśnieniem podaje środek do wnętrza liny. Warunkiem jest dobór uszczelnienia do zmierzonej średnicy: na linie rozciągniętej element dobrany po wartości nominalnej przestaje szczelnie obejmować linę.
Czy wynik z case study przeniesie się bezpośrednio na mój zakład?
Nie. Skala oszczędności zależy od długości lin, liczby urządzeń i częstotliwości zabiegów, a powyższe wdrożenia są przykładami i mają zobrazować realne korzyści przy konkretnych aplikacjach. Rząd wielkości bierz jako punkt odniesienia i policz swój przypadek na własnych liczbach. Właśnie po to opracowaliśmy kalkulator.
Czy muszę podać swoje dane, żeby zobaczyć wynik w kalkulatorze?
Nie. Wynik liczy się po wypełnieniu pól, a formularz kontaktowy jest opcjonalny. Stawki, ceny i przychody zostają w przeglądarce; przy wysłaniu zgłoszenia przekazywane są parametry liny, liczba zleceń i wynik obliczeń.
Nie znam żadnej z tych pięciu liczb. Od czego zacząć?
Od tempa pracy w metrach na godzinę razem z czyszczeniem, zmierzonego na najbliższym zleceniu. Pozostałe cztery są w fakturach za środek smarny, a liczba osób w ekipie obsługującej zlecenie jest oczywista.